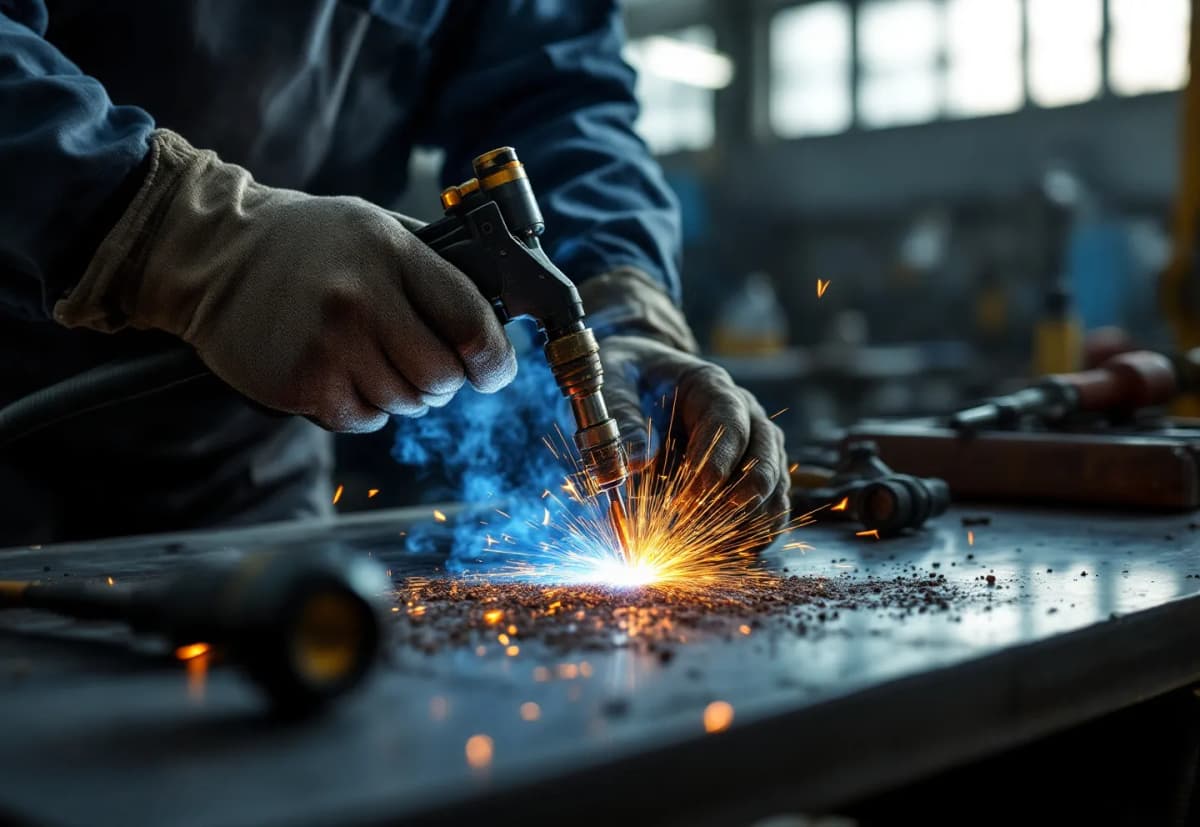
TIG溶接トーチは電極保持・ガス供給・電流制御の3機能を担う。電極突出長さと本体角度の管理不足がタングステン巻き込みや気孔を招く。
TIG溶接トーチで最初に失敗するのは電極突出長さと狙い位置だ
TIG溶接でビードが黒ずむ、タングステンが溶融池に落ちる、気孔が出る――こうした不具合を電流不足や母材汚れだけで説明する作業者は多いが、実際にはトーチ操作の基本が抜けている場合が大半であり、電極の突出長さを感覚で決め、トーチ本体を寝かせすぎ、狙い位置を溶融池の中心に固定するという三つの癖が重なると、シールドガスが途切れて電極がアークに巻き込まれ、溶接品質は安定しなくなる。
TIG溶接トーチは電極(タングステン棒)を保持し、不活性ガスを供給し、電流を制御する装置である。トーチ本体の構造は空冷式と水冷式に分かれ、電極先端の形状と突出長さによってアークの安定性が変わる。電極突出長さが短すぎるとアークが横方向に広がり、長すぎると指向性が失われて溶融池の制御が難しくなる。トーチ角度は母材に対して70〜80度を維持し、電極先端と母材の距離を一定に保つことで、ビード形状と溶け込み深さは安定する。
現場でトーチを手にする前に理解すべきなのは、トーチ自体が持つ機能だけではなく、その機能を活かすために作業者が守るべき位置・角度・動作の基準であり、教科書では「トーチは垂直に近く」「電極は母材から2〜3mm離す」と示される一方で、実際の現場では姿勢・継手形状・板厚によって最適値が動くため、トーチ操作の基本を外したまま電流設定だけを調整しても、溶接不良は残りやすい。
TIG溶接トーチの構造と空冷式・水冷式の選定基準
トーチ本体の構造と電極保持機構
TIG溶接トーチは電極ホルダ・コレット・コレットボディ・ノズル・ケーブルで構成される。電極ホルダは手元で握る本体部分で、内部に電気回路とガス流路が通る。コレットは電極を挟み込む金属製の筒で、コレットボディに収まる。コレットボディを締め込むことで電極が固定され、通電経路とガスシールが確保される。ノズルはセラミック製で、電極先端を覆うように取り付けられ、シールドガスを母材へ導く。
電極の固定が不十分だと、アーク発生時に電極が振動してアークが揺れ、溶融池が不安定になり、コレットボディの締め付けトルクが弱い場合は電極が回転して先端形状が狂う一方で、逆に締めすぎると電極が折れるため、適切な締め付けは指先でしっかり感じる程度の力で止め、工具で増し締めしないという扱いが基本となっている。
空冷式トーチと水冷式トーチの使い分け
空冷式トーチはトーチ本体を外気で冷却する構造で、ケーブルが軽く取り回しが容易である。水冷式トーチは本体内部に冷却水を循環させ、高電流でも温度上昇を抑える。空冷式は連続使用時の電流上限が低く、短時間の溶接や薄板作業に向く。水冷式は連続溶接や厚板・長尺継手で使用され、電流上限が高い。
空冷式は電流が一定値を超えるとトーチ本体が高温になり、電極ホルダのプラスチック部が変形するため使用率(デューティサイクル)が低く設定されるが、水冷式は冷却水の循環によって本体温度が安定し、使用率を高く保ちやすいため、現場で板厚が厚くビード長さも長い条件では水冷式が優先され、連続溶接中にトーチ交換を挟まずに済む場面が多い。
ノズル径と電極突出長さの関係
ノズル径はシールドガスの流速と覆域を決定する。ノズル径が小さいとガス流速が速くなり、乱流が発生して溶融池への酸素混入が起こる。ノズル径が大きいとガス流速が遅く、周囲の空気を巻き込みやすい。標準的なノズル径は電極径の3〜4倍程度とされる。
電極突出長さはノズル先端から電極先端までの距離を指し、この長さが短いとアークが横に広がって狙い位置の制御が難しくなり、長すぎるとアークが拡散して入熱が分散し溶け込みが浅くなるため、現場では電極径に応じた長さを目安に調整し、さらに姿勢や継手形状に応じて微調整する運用となり、立向き姿勢では短く、横向き姿勢ではやや長めに寄せる判断が行われる。
電極(タングステン棒)の種類と先端形状の管理
純タングステンと酸化物入りタングステンの違い
TIG溶接で使用される電極は純タングステンと酸化物入りタングステンに分かれる。純タングステンは交流溶接で使用され、電極先端が球状になる。酸化物入りタングステンは直流溶接で使用され、電極先端を尖らせて使用する。酸化物の種類によってアークの安定性と電子放出特性が変わる。
酸化トリウム入りタングステンはアーク安定性が高いが、放射性物質を含むため取り扱いに注意が必要であり、酸化セリウム入りタングステンは非放射性で低電流域でもアークが安定し、酸化ランタン入りタングステンは電子放出能力が高く電極寿命も長いため、現場では用途と電流範囲を見ながら使い分けることになる。
電極先端形状と研磨方向の影響
直流TIG溶接では電極先端を尖らせる。先端角度が小さい(鋭い)ほどアークが集中し、溶け込みが深くなる。先端角度が大きい(鈍い)とアークが分散し、溶け込みが浅く広がる。標準的な先端角度は30〜60度とされるが、板厚と溶接電流に応じて調整する。
電極の研磨は専用のグラインダまたはダイヤモンド砥石で行い、研磨方向は電極軸に平行にして円周方向の研磨痕を残さないようにする必要があり、研磨痕が円周方向に残るとアークが偏って溶融池が左右に揺れやすくなるため、研磨後は電極表面の粉塵も除去し、清浄な状態で使用する管理が欠かせない。
電極径と溶接電流の適合範囲
電極径が細いと電流容量が小さく、過電流で電極先端が溶融する。電極径が太いと低電流時にアークが不安定になる。電極径と溶接電流の適合範囲は電極メーカーの推奨値を基準とし、板厚と溶接姿勢に応じて選定する。
薄板や低電流作業では電極径1.6mm、中板では2.4mm、厚板では3.2mmが標準となるが、電極径が不適切だと電極寿命が短くなり、作業中の電極交換頻度が増え、電極交換は作業中断とアーク再発生の手間を伴うため、初期選定を誤ると作業効率だけでなく品質面にも影響が及ぶ。
トーチ角度と電極距離の制御で溶融池を安定させる手順
Step 1: トーチ本体を母材に対して70〜80度に保つ
トーチを母材に対して垂直に近い角度で保持する。トーチ角度が寝る(母材に近づく)とシールドガス流れが乱れ、電極が溶融池に近づきすぎて巻き込みリスクが高まる。トーチ角度が立ちすぎる(90度に近づく)と狙い位置が定まらず、ビード形状が不均一になる。
トーチ角度の基準は進行方向に対して若干後ろに傾ける「後進角5〜10度」が標準であり、後進角を大きくしすぎると溶融池が冷えて溶け込みが浅くなる一方で、前進角(進行方向に傾ける)はシールドガスが溶融池から外れやすくなるため、角度管理では後進角を小さく安定させる扱いが基本となっている。
Step 2: 電極先端と母材の距離を一定に保つ
電極先端と母材の距離は電極径の1〜1.5倍が基準となる。この距離が短すぎると電極が母材に接触し、タングステン巻き込みが発生する。距離が遠すぎるとアークが長くなり、シールドガスが拡散して溶融池が酸化する。
距離の維持は手首の角度で調整するが、手首を固定してトーチ本体だけを動かすと距離が変動しやすいため、肘と肩の動きでトーチを移動させ、手首は距離調整のための微調整に使うほうが安定しやすく、溶融池が形成された後は電極を溶融池の前方に位置させ、進行方向側の先端を狙う操作へつなげる。
Step 3: 溶加棒の送りと電極位置を連動させる
溶加棒を溶融池に送るタイミングで電極を前進させる。溶加棒が溶融池に入る瞬間、電極を溶融池の前方へ進め、溶加棒が溶け込んだら電極を元の位置に戻す。この動作を繰り返すことでビードが形成される。
溶加棒の送り速度が遅いと溶融池が過熱して溶け落ちが発生し、送り速度が速いと溶加棒が溶けきらず溶接金属が盛り上がるため、溶加棒の送りと電極の移動速度を一定に保つことが、ビード幅と余盛高さをそろえるうえで外せない条件となっている。
シールドガス流量とトーチノズルの選定で気孔を防ぐ方法
シールドガスの流量設定と乱流防止
TIG溶接では純アルゴンまたはアルゴン-ヘリウム混合ガスを使用する。ガス流量が少ないと溶融池が酸素に晒され、気孔や酸化皮膜が発生する。ガス流量が多いと乱流が発生し、周囲の空気を巻き込んで同様の欠陥を招く。
標準的なガス流量はノズル径と溶接電流に応じて調整し、流量計の目盛りは溶接開始前に設定して溶接中に変更しないのが原則であり、調整は溶接終了後に行って次回の条件に反映させ、さらに流量計の指示値が不安定な場合はガスホースの接続部を確認して漏れの有無を点検する流れとなる。
ノズル内部の清掃とスパッタ付着の除去
ノズル内部にスパッタが付着すると、ガス流路が狭まり乱流が発生しやすくなる。スパッタは溶接中にノズル内壁に飛散し、徐々に堆積する。ノズル内部の清掃はワイヤブラシまたは専用のノズルクリーナで行う。
清掃頻度は溶接条件と作業時間に応じて判断し、スパッタが多い条件では作業開始前と作業中の休憩時に点検し、ノズルが破損している場合は交換する必要があり、ひび割れや欠けがある状態のまま使い続けるとガスの覆いが乱れやすくなる。
バックシールドガスの使用判断
裏波溶接や両面溶接ではバックシールドガスを使用する。バックシールドは溶接金属の裏面を不活性ガスで覆い、酸化を防ぐ。バックシールドが不足すると裏波が黒ずみ、気孔や酸化皮膜が発生する。
バックシールドガスの流量は裏面の形状と通気性に応じて調整し、密閉された継手ではガス流量を抑え、開放された継手では流量を増やす運用となり、バックシールドの効果は溶接後の裏波色で確認し、銀白色であれば適切、黒ずみがあればガス不足と判断できる。
よくある失敗と対処法
タングステン巻き込みが繰り返し発生する場合
タングステン巻き込みは電極先端が溶融池に接触することで発生する。原因は電極距離の管理不足、トーチ角度の寝かせすぎ、溶融池の過熱である。対処法は電極距離を電極径の1.5倍以上に保ち、トーチ角度を70度以上に維持することだ。
溶融池が過熱している場合は電流を下げる。電流が高すぎると溶融池が広がり、電極が溶融池に巻き込まれやすくなる。電極先端が溶融池に触れた場合は、すぐにアークを切り、電極先端を再研磨する。巻き込まれたタングステンは溶接金属に残り、硬化や割れの原因となるため、接触後にそのまま作業を続ける判断は避けるべきである。
ビード表面が黒ずみ気孔が出る場合
ビード表面の黒ずみと気孔はシールドガス不足または母材汚れが原因だ。シールドガス流量が少ない場合は流量を増やし、ノズル内部のスパッタを清掃する。母材表面に油分や酸化皮膜がある場合は、溶接前にアセトンまたはステンレスブラシで除去する。
風の影響を受けやすい屋外作業では、風防を設置してシールドガスの流れを安定させる必要があり、風防がない場合はトーチ角度を調整してシールドガスが風で飛ばされにくい向きへ寄せる一方で、ガス流量を増やしても黒ずみが消えないときは、ガス供給経路の漏れを疑うべきである。
電極先端が丸くなりアークが不安定になる場合
電極先端が丸くなるのは電流過大または交流溶接で直流用電極を使用した場合だ。直流溶接では電極先端を尖らせた酸化物入りタングステンを使用し、交流溶接では純タングステンを使用する。電極の種類と溶接電流の適合範囲を確認し、不適合なら電極を交換する。
電流が適切でも電極先端が丸くなる場合は、電極材質の選定ミスまたは電極径の過小が考えられるため、電極径を太くし、電極材質を電流範囲に合わせて選定し直す必要があり、先端形状だけを繰り返し研ぎ直しても根本対策にはつながりにくい。
安全上の注意点
アーク光による眼の障害防止
TIG溶接のアーク光は紫外線と赤外線を含み、直接見ると電光性眼炎(雪目)を引き起こす。溶接面または遮光保護具を着用し、遮光度番号は溶接電流に応じて選定する。遮光度番号が低いとアーク光が透過し、高すぎると溶融池が見えず作業精度が落ちる。
周囲の作業者も遮光カーテンまたはスクリーンで保護する。アーク光は反射でも眼に入るため、壁や床が光沢面の場合は反射防止シートを敷き、作業者本人だけでなく周辺作業者への曝露も抑える必要がある。
感電防止と電撃防止装置の使用
TIG溶接は高周波発生装置を使用するため、アーク発生時に高電圧が発生する。電極または母材に触れた状態でアークを発生させると感電する。作業前に電源を切り、電極交換時はトーチケーブルを電源から切り離す。
電撃防止装置が装備されている溶接機では、アーク発生後に高周波が自動停止するが、電撃防止装置がない機種ではアーク発生後に手動で高周波スイッチを切る必要があり、高周波が連続通電すると周囲の電子機器に誤動作を引き起こす場合もある。
換気と溶接ヒュームへの曝露管理
TIG溶接は被覆アーク溶接やMAG溶接に比べてヒューム発生量が少ないが、ステンレスやニッケル合金の溶接ではクロムやニッケル化合物を含むヒュームが発生する。作業場所の換気を確保し、局所排気装置または全体換気装置を稼働させる。
労働安全衛生法および特定化学物質障害予防規則では、溶接ヒュームの管理が義務づけられており、作業環境測定と呼吸用保護具の使用については、事業者が定める安全衛生管理規程に従う必要があり、発生量が少ないという認識だけで対策を緩める運用にはならない。
次にやるべきこと
TIG溶接トーチの基本を押さえたら、次は溶接姿勢ごとのトーチ操作を習得する。下向き姿勢で電極距離と角度の感覚をつかみ、立向き姿勢・横向き姿勢へ段階的に移行する。姿勢が変わると溶融池の挙動が変わり、トーチ角度と運棒速度の調整範囲も変わってくる。
まずは板厚2〜3mmの軟鋼平板を用意し、ビード置き溶接で電極距離とトーチ角度を体に覚えさせ、溶加棒を使わずにビードを形成しながら、ビード幅と余盛高さが一定になるまで反復し、そのうえで電極距離が安定してきた段階で溶加棒を加え、溶加棒の送りと電極移動の連動を練習する流れが取り組みやすい。
トーチ操作の基本が身についたら、突合せ継手や隅肉継手で実践する。継手形状に応じた狙い位置と溶加棒の送り方を習得し、欠陥のない溶接金属を形成できるようになれば、TIG溶接の基礎は完成に近づく。現場でトーチを握る前段階では、平板での反復練習から始める進め方が妥当である。
この記事は「溶接の資格ガイド」の関連記事です。溶接に関する体系的な知識はこちらのガイドをご覧ください。