すみ肉溶接の脚長測定は溶接ゲージで直角二辺の長さを測る作業だが、ビードの膨らみを誤測定して検査不合格になる失敗が後を絶たない。
現場で最初に詰まるのは、測定位置の判断だ
すみ肉溶接の脚長を測り始めた作業者が最初に手を止めるのは、ゲージの当て方そのものではなく「どこを測ればいいのか」という位置の判断であり、ビード表面の膨らみである余盛が大きい場合には、目視で見た幅と図面指示の脚長が一致しないため、測定箇所で迷う場面が生じやすい。結果として、余盛の頂点から測って過大申告するか、ビード端から測って過小申告するかのどちらかに偏り、検査員から測り直しを指示される流れになりやすい。
脚長とは、すみ肉溶接断面の直角三角形を構成する二辺の長さを指す。JIS Z 3001「溶接用語」では、母材の接合面から各母材表面に向かって引いた垂線の長さとして定義されている。外観から見えるビード幅ではない。断面内部の寸法である。
この定義を知らずに表面の盛り上がりを基準に測ると、実際の脚長より数ミリ大きな値を記録してしまいがちであり、現場で定着している「ゲージを母材に密着させて、ビードに触れた点で読む」という手順も、密着位置と触れる点の関係まで理解していなければ、測定値は安定しない。見た目で近そうな位置を選ぶだけでは足りないのである。
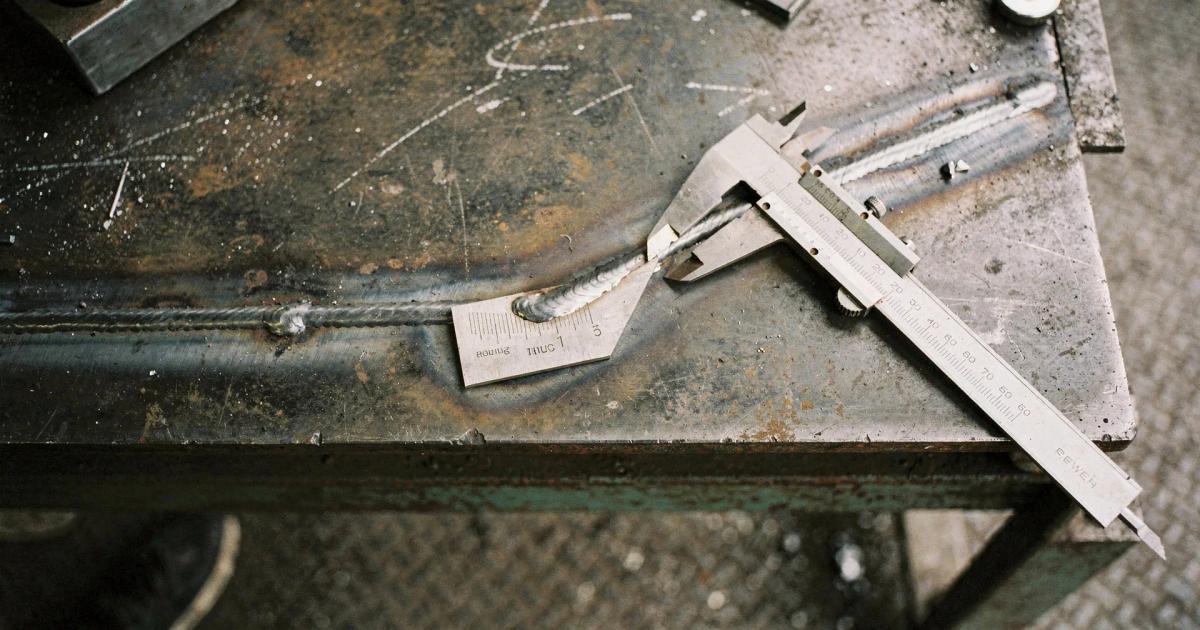
溶接ゲージには複数の測定機能が一体化されており、脚長測定用のスケールは本体の側面または切り欠き部に配置されている。測定時は母材の直角面にゲージを当て、もう一方の母材面に沿ってスケールを読む。ビードに触れた目盛りが脚長の実測値となる。だが、余盛が高いと目盛りがビード内部に埋もれて読めない。この時点で測れないと判断して中断する例は少なくない。実際には、測定面を変えるか、余盛をグラインダで削って再測定する必要がある。
測定に必要な道具と準備
脚長測定には専用の溶接ゲージを用いる。ノギスやスケールでは直角二辺を同時に基準として測定できないため、測定誤差が大きくなる。溶接ゲージはJIS規格やISO規格に基づいた目盛りと測定面を持ち、すみ肉溶接の脚長・のど厚・余盛高さを一つの道具で測定できる構造となっている。
溶接ゲージの種類と選定
溶接ゲージは大きく分けて板状の単機能型と、複数の測定要素を組み合わせた多機能型がある。単機能型は脚長専用のスケールのみを備え、測定範囲が広く読み取りやすい利点があるが、のど厚や余盛高さを測る場合は別の道具が必要になる。一方、多機能型は一つのゲージで脚長・のど厚・余盛高さ・開先角度・ルートギャップを測定できるため、持ち替えの手間を減らせるという実務上の利点があり、現場では多機能型が標準的となっている。
測定範囲は製品によって異なり、脚長0〜20mm程度までを0.5mm刻みで読めるものが一般的だ。板厚が厚く脚長が大きい継手では、測定範囲が30mmまで対応したゲージを選ぶ。目盛りの刻みが細かいほど精度は上がるが、現場の照度が低いと目盛りが読みづらくなるため、読み取り精度だけでなく視認性も踏まえ、作業環境に応じて選定する必要がある。
測定前の確認事項
測定前に母材表面のスパッタ・スラグ・酸化スケールを除去する。これらが残っていると、ゲージが母材に密着せず測定基準面がずれる。ワイヤブラシまたはグラインダで母材表面を清掃し、ゲージの接触面が平滑な金属面に当たるようにする。すみ肉溶接の場合、二つの母材が直角に交わる角部にスパッタが付着しやすいため、平面だけでなく角部の清掃も外せない。
余盛が高すぎる場合は測定不能になるため、余盛を削る判断が必要だ。JIS Z 3060「鋼溶接部の外観試験方法及び判定基準」では余盛高さの許容範囲が規定されており、許容を超えた余盛は削り取ることが前提となるが、削りすぎると脚長が実際より小さく見えるため、削る範囲は余盛の頂点付近に限定し、母材との境界線に影響を及ぼさないように進める必要がある。
脚長測定の手順
Step 1: ゲージを母材の直角面に密着させる
溶接ゲージの測定基準面を、すみ肉溶接の一方の母材面に密着させる。測定基準面とは、ゲージ本体の平面部分であり、母材に対して平行に当てることで測定の起点となる部分である。密着が不十分だと測定値が変動するため、ゲージを軽く押しつけて接触を確認する。母材が曲面や傾斜面の場合は、ゲージが浮かないように測定箇所を選ぶ必要がある。
ゲージの向きは、脚長を測りたい母材面に対して垂直になるように保つ。すみ肉溶接は二つの母材が直角に交わるため、ゲージを当てる面とスケールを読む面は直交する。この直交関係が崩れると測定値は実際の脚長より大きくなりやすく、見た目には正しく当たっているように見えても誤差が積み上がるため、現場でいう「ゲージを立てる」という動作の意味まで理解したうえで構える必要がある。
Step 2: もう一方の母材面にスケールを当てる
ゲージの脚長測定用スケールを、もう一方の母材面に沿わせる。スケールは目盛りが刻まれた突起部または切り欠き部で、母材面に接触させながらビードに向かって伸ばす。スケールの先端がビード表面に触れた位置で、目盛りを読む。このとき、スケールが母材面から浮いていると測定値が小さくなるため、スケールを母材に軽く押しつけて接触を保つ。
ビードの余盛が高い場合、スケールがビード内部に入り込んで目盛りが読めなくなる。この状態では測定不能と判断し、余盛を削るか測定面を変える。余盛を削る場合は、ビードの頂点付近を平らにする程度にとどめる。母材との境界線まで削ってはならない。そこまで削ると、実際の脚長より小さな値を測定してしまうからである。
Step 3: 目盛りを読み取る
スケールがビードに触れた位置の目盛りを読む。目盛りは0.5mm刻みまたは1mm刻みで表示されており、目視で最も近い目盛りを読む。目盛りの中間に位置する場合は、小さい方の目盛りを採用する。溶接検査では測定値が指示値を下回ると不合格になるが、そこで大きい側へ丸めると過大申告につながるため、読み取りの段階では小さい方を採用する運用が慣例となっている。
測定は同一箇所で複数回行い、値のばらつきを確認する。ばらつきが0.5mm以内であれば測定は安定している。1mm以上ばらつく場合は、ゲージの当て方が不安定だと判断する。この場合は、母材の清掃をやり直すか、測定箇所を変更する。
Step 4: 反対側の脚長を測定する
すみ肉溶接は二つの母材に対してそれぞれ脚長を持つため、反対側の母材についても同じ手順で測定する。ゲージを当てる面を入れ替え、Step 1〜3を繰り返す。二つの脚長が等しい場合は等脚、異なる場合は不等脚と呼ぶ。図面指示が等脚であるにもかかわらず測定値が不等脚になる場合は、溶接姿勢または運棒角度の偏りが原因と考えられる。
不等脚の許容範囲はJIS Z 3060で規定されており、指示脚長に対して一定の差まで認められる。ただし、差が大きすぎると継手強度が低下するため、単に測定値を記録して終えるのではなく、溶接条件の見直しまで含めて判断する必要がある。測定結果は記録用紙に記入し、溶接箇所・測定値・測定者・測定日時を明記する。
現場で頻発する測定ミスとその回避策
余盛の膨らみを脚長と誤認する
最も多い失敗は、ビード表面の余盛を脚長と誤解して測定する例だ。余盛はビードが母材表面より盛り上がった部分で、脚長の定義には含まれない。しかし、目視ではビード全体が継手を構成しているように見えるため、余盛の頂点を基準に測定してしまうことがある。結果として実際の脚長より数ミリ大きな値を記録し、検査時に指摘を受ける。
回避策は、測定前に脚長の定義を図で確認することにある。JIS Z 3001の用語集には、すみ肉溶接断面の模式図が掲載されており、脚長が母材面から引いた垂線であることが明示されているため、この図を作業場に掲示し、測定のたびに定義を見返せる状態にしておくと、見た目の膨らみに引きずられにくくなる。さらに、余盛が高い場合は測定前にグラインダで余盛の頂点を削り、スケールがビード内部に入り込まないようにする。
ゲージの当て方が不安定で測定値がばらつく
ゲージを母材に密着させる力加減が一定しないと、測定のたびに値がばらつく。特に母材表面にスパッタや酸化スケールが残っている場合、ゲージが浮いたり傾いたりして測定基準面がずれる。測定値が0.5mm以上ばらつくと、どの値を記録すべきか判断しにくくなり、確認の回数が増えて測定時間も長引く。
対策として、測定前の母材清掃を徹底する。ワイヤブラシで表面を擦り、スパッタを除去する。酸化スケールが厚い場合はグラインダで削り、金属光沢が見える状態にする。ゲージを当てる際は指先で軽く押さえて接触を確認し、測定中は力を変えないようにして接触条件を毎回そろえることで再現性が確保される。測定値を記録した後は、同じ箇所でもう一度測定し、値が一致するかを確認する。
測定箇所を誤って溶接始端・終端を測る
溶接始端と終端はビード形状が不安定になりやすく、脚長が指示値を満たさない場合が多い。しかし、測定者がどこでもいいから測るという意識で始端・終端を選ぶと、測定値が小さくなり不合格判定を受ける。溶接始端はアークのスタート時に入熱が不足しやすく、終端はクレータが形成されて脚長が減少する。
測定箇所は溶接線の中央部を選ぶのが原則だ。JIS Z 3060では、外観試験の測定箇所について「溶接線の中央付近で代表的な部分」と規定されている。始端・終端から50mm以上離れた位置を測定し、ビード形状が安定している箇所を選ぶ。複数箇所を測定する場合は、溶接線を等分して測定点を配置すると、局所的な形状変化に引きずられにくい評価となる。
ノギスで代用して測定精度が落ちる
溶接ゲージが手元にない場合、ノギスやスケールで代用する作業者がいるが、これらの道具はすみ肉溶接の脚長測定に適していない。ノギスは平行な二面間の距離を測る構造で、直角二辺を同時に基準とする測定ができない。スケールは目盛りを読むだけで測定基準面を持たないため、母材に対する垂直を保てない。結果として測定値が実際より大きくなり、検査で不合格になる。
溶接ゲージは数百円から数千円で入手でき、測定精度と再現性が高い。現場に常備し、測定のたびに専用ゲージを使う。ノギスやスケールは開先寸法やルートギャップの測定には使える。だが、脚長測定には使わない。この線引きを曖昧にすると、測定結果の信頼性は揺らぎやすい。
安全上の注意点
測定作業そのものに高いリスクはないが、測定前の母材清掃とビード削りでは保護具の着用が必要だ。グラインダで余盛を削る際は、火花と研削粉が飛散するため、保護メガネと防じんマスクを着用する。溶接直後の母材は高温であり、素手で触ると火傷するため、測定は母材が常温まで冷えてから行うべきである。さらに、測定箇所が高所または狭隘部の場合は足場の安全を確認し、無理な姿勢でゲージを当てて測定値を乱さないよう、作業姿勢まで含めて整える必要がある。
測定結果が不合格だった場合、再溶接や補修溶接が必要になるが、この判断は溶接施工要領書(WPS)または溶接管理技術者の指示に従う。作業者の独断で補修溶接を行うと、入熱過多による歪みや材質劣化を招く可能性がある。測定値が指示値を下回った場合は、速やかに上長に報告し、補修の可否と方法を確認する。
次にやるべきこと:測定結果の記録と溶接条件の見直し
測定が終わったら、結果を溶接記録票に記入する。記録項目は溶接箇所の識別番号・測定値・測定者名・測定日時であり、後から測定箇所を特定できるようにする。測定値が指示値を満たしていれば合格だが、満たしていない場合は不合格として記録し、補修または再溶接の対象とする。
測定値が指示値ぎりぎりで推移している場合は、溶接条件の見直しを検討する。脚長が小さい原因は、電流不足・運棒速度過大・トーチ角度の偏りのいずれかだ。電流と運棒速度は溶接施工要領書で規定されているが、実際の作業では母材の汚れや姿勢によって調整が必要になる。トーチ角度は、すみ肉溶接では二つの母材に対して均等に入熱するよう45度を基準とするが、姿勢や継手形状によって変わるため、測定結果と施工条件を切り離して考えることはできない。
測定結果を蓄積すると、溶接条件と脚長の関係が見えてくる。同じ条件で溶接しても、作業者によって脚長がばらつく場合は運棒技能の差が原因であり、技能向上にはJIS Z 3801「手溶接技術検定における試験方法及び判定基準」に基づく技能評価試験の受験が有効で、試験では脚長・余盛・ビード外観を総合的に評価されるため、技能レベルを客観的に把握する材料となる。
脚長測定は、溶接品質を数値で確認する唯一の方法だ。ベテラン作業者は「ビードの見た目で分かる」と言うことがあるが、それは長年の経験によって測定値と外観の対応を体得しているからであり、同じ見た目でも条件が変われば結果がずれるため、経験だけに依存した判断には限界がある。初心者は測定を繰り返し、ビード形状と脚長の関係を身につける。測定結果が安定するまで、毎回測定し、記録する。この積み重ねが溶接技能の向上につながっていく。
この記事は「溶接の資格ガイド」の関連記事です。溶接に関する体系的な知識はこちらのガイドをご覧ください。