FCD400とは、引張強さ400N/mm²以上の球状黒鉛鋳鉄を指すJIS G 5502の材料記号であり、黒鉛が球形に分散した組織により高い強度と伸びを持つ鋳鉄材料だ。
FCD400の「400」は最小引張強さを示す規格番号
FCD400という材料記号は、球状黒鉛鋳鉄のうち引張強さ400N/mm²以上の範囲を持つものを指すJIS G 5502「球状黒鉛鋳鉄品」の種類のひとつであり、図面や材料伝票でこの数字の意味を取り違えると、選定段階では問題が見えにくいにもかかわらず、後工程で強度不足が顕在化することがある。
JIS G 5502ではFCD350からFCD900まで複数の種類が定められており、番号が大きいほど引張強さは高くなる一方で、FCD400は強度と靭性のバランスが取りやすい位置にあるため、自動車のサスペンション部品や農業機械の駆動部品など、一定の強度と衝撃吸収性を同時に求める用途で採用されている。鋳造後に機械加工を行う部品では被削性との兼ね合いも無視できず、必要以上に高強度の材質を選ばず、必要十分な強度でとどめる判断に落ち着くことが多い。
球状黒鉛がもたらす伸びと引張強さ
FCD400の「球状黒鉛」とは、鋳鉄内部に分散する黒鉛が球形をしている組織構造を指すものであり、ねずみ鋳鉄(FC材)では黒鉛が片状に分布して引張荷重時の応力集中源になりやすいのに対し、球状黒鉛は応力集中を起こしにくく亀裂進展も抑えやすいため、FCD400は高い引張強さと伸びを両立しやすい機械的性質を実現している。
この黒鉛形状を球状に制御するには、鋳造前の溶湯に球状化処理剤(マグネシウムやセリウムを含む合金)を添加する工程が必要であり、しかも添加量、溶湯温度、処理後の保持時間のいずれかが外れるだけでも完全な球状化が得られない場合があるため、引張強さや伸びが規格値に届かない結果となることがある。材料試験で規格外となった鋳物は、熱処理による組織調整や溶湯の再処理が必要となる。
FCDとFCの材料記号の取り違え
FCDとFCはどちらも鋳鉄材料の記号であるため発注時に混同されやすいが、FCはねずみ鋳鉄を指し、球状黒鉛ではなく片状黒鉛を持つ材料であり、減衰性や被削性に優れる一方で引張強さはFCD材より低く衝撃荷重にも弱いため、設計図でFCDが指定されているにもかかわらずFC材を手配すると、完成後に強度不足が発覚する危険がある。
納入後の検査で材料違いが判明し、全量作り直しになるという回り道は珍しくない。
FCD400の機械的性質と熱処理による調整
JIS G 5502によれば、FCD400は引張強さ、伸び、硬さに関する規格が定められており、これらは鋳放し(as-cast)の状態で満たすことを前提としているが、実際には鋳造条件や肉厚によって組織が変わるため、鋳放しでは規格を満たせない場合があり、その際はフェライト化焼なましや応力除去焼なましで組織を調整する。
フェライト化焼なましは、鋳物を850〜900℃に加熱した後に炉冷し、パーライト組織をフェライト組織へ変える熱処理であり、フェライト組織は伸びが大きく硬さが低いため被削性と靭性を重視する部品に向く一方、硬さや耐摩耗性を優先する場合はパーライト組織を残す条件で冷却する必要がある。材料選定の段階では、鋳放しで規格を満たせる肉厚と形状かどうかを確認し、熱処理の有無を設計段階で固めておくことが求められる。
FCD400が選ばれる部品と用途
FCD400は、自動車のサスペンションアーム、ステアリングナックル、ディファレンシャルケース、農業機械のギアボックス、建設機械の油圧部品などに採用されており、これらは繰り返し荷重や曲げ応力を受けるため、ねずみ鋳鉄(FC材)では強度不足となりやすい一方で、FCD600やFCD700では硬さが上がって機械加工に時間を要することから、加工性と強度のバランスを取りやすいFCD400が量産部品で選ばれやすい。
教科書的には高強度が必要ならFCD700を選ぶという整理になるが、実務では加工工数とコストも設計要件に含まれており、FCD700は硬さが高く切削工具の摩耗が早いため、工具費と加工時間が増える傾向が見て取れる。設計者は必要十分な強度を見極め、過剰な材料選定を避ける判断が求められる。
鋳造時の押湯配置と凝固順序
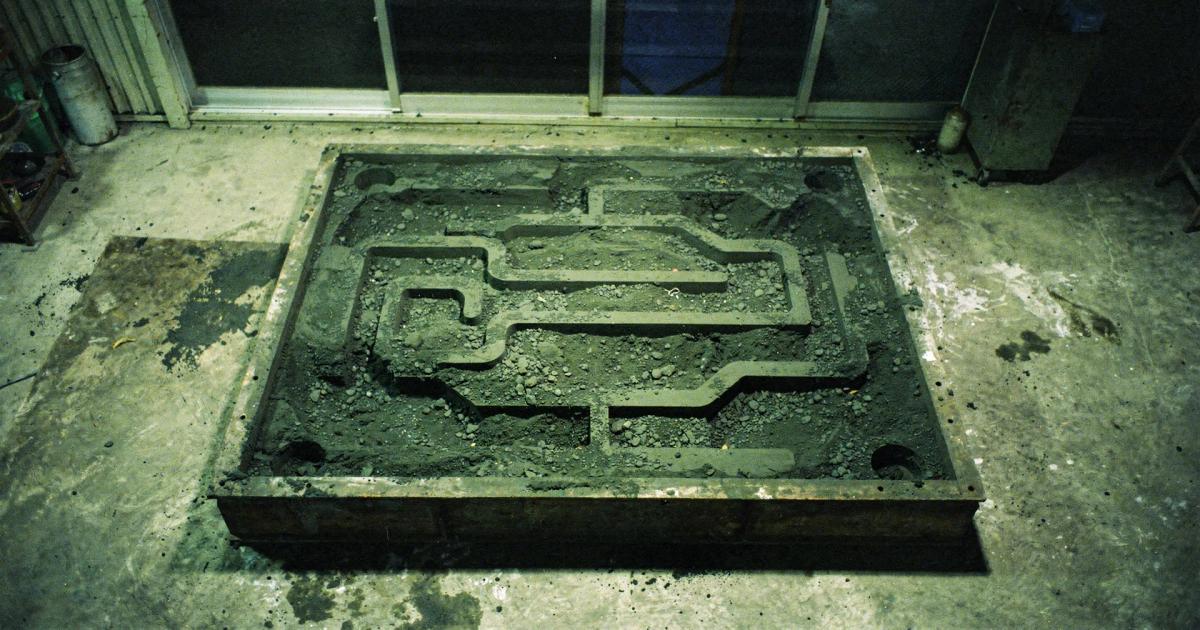
FCD400の鋳物を砂型鋳造で製作する際は、押湯の位置と大きさが凝固収縮による引け巣の発生を左右し、球状黒鉛鋳鉄は溶湯から凝固する過程で体積が収縮するため、最後に凝固する部分へ十分な溶湯を補給できなければ内部欠陥が残ることになり、押湯は厚肉部や凝固が遅れる箇所の上方に配置して凝固順序を制御する役割を担う。
押湯が小さすぎれば溶湯補給が不足して引け巣が発生し、逆に大きすぎれば材料の歩留まりが悪化するため、鋳造工は製品形状と肉厚分布を確認し、凝固解析ソフトウェアや過去の実績を踏まえて押湯寸法を決める。金型鋳造やダイカストでは冷却速度が速く、押湯の役割を湯口や堰の配置で代替する場合もある。
FCD400と他の球状黒鉛鋳鉄の使い分け
FCD400より強度が必要な場合はFCD450、FCD500、FCD600、FCD700へと材料を変更するが、番号が大きくなるほど引張強さは高まる一方で伸びは小さくなり、硬さも上がって機械加工が難しくなるため、逆に強度より靭性や被削性を重視するならFCD350を選ぶ余地もある。ただし、FCD350は引張強さ350N/mm²以上と規格値が低いため、設計荷重に対する安全率の確認が欠かせない。
現場では、設計図でFCD400が指定されていても、鋳造後の寸法精度や表面品質が要求を満たさず材料の見直しを迫られることがあり、その場合は材料記号だけで判断せず、熱処理の有無、鋳造法(砂型・金型・ダイカスト)、機械加工工程まで含めて総合的に再検討する流れとなる。材料変更は金型や鋳型の設計にも影響するため、設計部門と製造部門の連携が必要となっている。
現場で求められる材料記号の正確な読み方
FCD400の「400」は実製品の代表値ではなく規格上の最低保証値を示す数値であり、鋳造条件や熱処理によっては引張強さが450N/mm²や500N/mm²に達することもあるため、材料記号を読む際にその数値をそのまま目標値とみなすと、品質評価や材料比較の前提を誤りやすく、材料選定と品質管理の両面で判断を誤る原因となる。