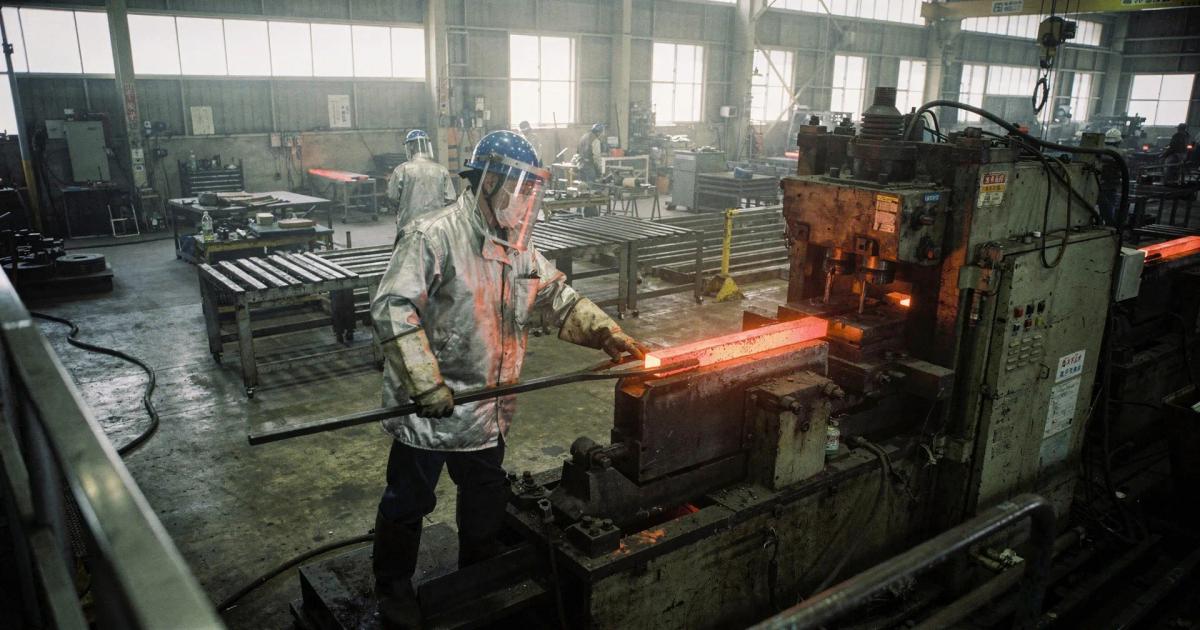
熱間鍛造とは、金属を再結晶温度以上に加熱し、固体のまま金型やハンマーで叩いたり押したりして成形する鍛造法のことだ。
冷間鍛造と取り違えて発注すると何が起こるか
鍛造品の発注書に「鍛造」とだけ書いて送り、届いた試作品の表面が思ったより粗く、寸法精度も期待したほど出ていないという手戻りは珍しくない。鍛造には熱間と冷間があり、成形の原理は同じでも、加工温度・表面品質・寸法精度・金型の寿命・設備の投資額が大きく異なるため、冷間鍛造を想定して寸法公差を詰めた図面を出したのに、受注側が熱間鍛造で見積もっていたという認識のズレが、試作段階で発覚する事例は今も繰り返されている。
この取り違えが起こる背景には、発注側が「鍛造=高精度」という印象だけで判断し、加工温度の違いを図面や仕様書に明示しない習慣がある一方で、受注側も「この形状なら熱間が妥当」と見て工程を組み立てるという、双方の前提の食い違いがある。結果として、寸法公差の再調整や表面仕上げの追加工程が必要となり、納期だけでなくコストまで膨らむという回り道に至る。
熱間鍛造の正確な定義と再結晶温度の意味
熱間鍛造は、金属を再結晶温度以上に加熱して行う鍛造法である。再結晶温度とは、加工で歪んだ結晶粒が新しい結晶粒に置き換わり始める温度を指す。鉄鋼材料の場合、おおむね800℃以上がこれに該当し、この温度域では金属の変形抵抗が大幅に下がるため、大きな形状変化を比較的少ない力で実現できる。
再結晶温度以上で加工すると、結晶粒が変形と同時に新しく生まれ変わるため加工硬化が起こりにくく、冷間鍛造のように素材が硬くなって割れるリスクを抑えやすい一方で、高温では酸化が進んで表面にスケール(酸化被膜)が生成するため、寸法精度と表面粗さには不利に働く。したがって、熱間鍛造は変形能の大きさを得る代わりに、後工程での除去や追加の機械加工を前提に据える加工法となっている。
型鍛造と自由鍛造の使い分け
熱間鍛造には型鍛造と自由鍛造の2つの方法がある。型鍛造は上下の金型で素材を挟んで成形する方法であり、自動車部品や建設機械部品など、同一形状を大量に生産する場合に採用されるため、金型の初期費用は高いものの、形状の再現性と生産速度に優れる。
一方、自由鍛造は金型を使わず、ハンマーや金敷の上で素材を叩いて成形する方法であり、船舶のクランクシャフトや発電設備の大型軸など、個別仕様に対応する大型部品に向く。金型が不要なぶん初期投資は抑えやすいが、成形精度は作業者の技能に左右されやすく、同じ熱間鍛造でも量産向けか個別品向けかで選択の軸が変わる。
熱間鍛造が普及した歴史的背景
熱間鍛造の原型は、鉄器時代の鍛冶にまでさかのぼる。金属を火で熱して叩くという技術は、紀元前から存在していた。近代的な熱間鍛造は19世紀の蒸気ハンマーの発明で大きく進展し、イギリスのジェームズ・ネイスミスが1839年に蒸気ハンマーを発明したことで、大型の鋼材を高温で鍛造する手段が確立され、鉄道車両や船舶の大型部品を安定して生産できるようになった。
日本では明治期に西洋の鍛造技術が導入され、造船・鉄道・軍需の分野で熱間鍛造が急速に普及し、第二次世界大戦後は自動車産業の成長に伴って型鍛造が量産工程の主役となった。さらに1960年代以降は、油圧プレスの導入によって鍛造圧力と成形速度が向上したため、複雑な形状の一体成形が可能となり、適用範囲は一段と広がっていった。
現場での実際の使われ方と冷間鍛造との選択基準
熱間鍛造が選ばれる理由は、大きな形状変化を少ない荷重で実現できる点にある。冷間鍛造では素材が硬く、プレス機に要求される能力が大きくなるが、熱間鍛造なら素材を軟らかくしてから成形するため設備の負担を軽減しやすく、その一方で加熱炉が必要になるため、エネルギーコストと工程数は増える。
冷間鍛造は常温で加工するため表面が滑らかで寸法精度も高く、ボルトやナットなど、公差が厳しく表面仕上げも重視される小型部品に向く。一方、熱間鍛造は大型で形状変化が大きく、公差がやや緩い部品に適しており、自動車のクランクシャフトやコネクティングロッドでは、形状の複雑さと強度の両立が求められるため、熱間鍛造で粗形状を作ったうえで、その後の機械加工で仕上げる工程が一般的となっている。
教科書と現場のズレ——スケールと寸法精度
教科書では「熱間鍛造は寸法精度が低い」と整理されるが、実際の現場では金型の設計と加工条件の調整によって、必要水準に近い精度を確保する運用が行われている。重要なのは、スケールの厚さと分布を予測し、後工程の削り代を図面段階で織り込むことであり、スケールは素材の成分・加熱温度・炉の雰囲気によって厚さが変わるため、同じ材質でも加熱条件を変えるだけで寸法のばらつきが生じる。
現場では、スケールを剥離するためのショットブラストやデスケーリングプレスを鍛造直後に行い、その後の機械加工で最終寸法に仕上げる。この前提があるため、熱間鍛造の図面には「鍛造時の寸法公差」と「機械加工後の最終公差」の2段階を明示する習慣があり、発注側がこの二段構えを理解していない場合、鍛造のままの寸法で検査しようとして、公差オーバーと誤認する事例が起こる。
技能検定と実務の位置づけ
熱間鍛造の技能を公的に証明する制度として、鍛造技能士(熱間鍛造作業)がある。この資格は職業能力開発促進法に基づく技能検定で、中央職業能力開発協会が実施する。試験は実技と学科に分かれ、実技では素材の加熱・型への配置・プレス操作・形状の測定が課題となる。
技能検定の取得は、作業者の技量を客観的に示す手段として受注時の信頼性確保に役立つが、資格があれば即戦力になるわけではなく、現場ごとの設備・材質・形状に応じた経験の蓄積が前提となる。特に自由鍛造では、ハンマーの打ち方と素材の回転・移動のタイミングが品質を左右するため、技能検定の合格後も数年の実務経験が求められるという見方が根強い。
熱間鍛造と冷間鍛造の比較
項目 | 熱間鍛造 | 冷間鍛造 |
|---|---|---|
加工温度 | 再結晶温度以上(鉄鋼では800℃以上) | 常温 |
変形抵抗 | 低い | 高い |
成形可能な形状変化 | 大きい | 小さい |
表面品質 | スケール発生で粗い | 滑らか |
寸法精度 | やや低い | 高い |
金型寿命 | 熱疲労で短い | 長い |
エネルギーコスト | 加熱炉が必要で高い | 加熱不要で低い |
代表的な用途 | クランクシャフト、コネクティングロッド、大型軸 | ボルト、ナット、歯車 |
まず自社の製品形状と公差を見直せ
熱間鍛造を選ぶべきか冷間鍛造を選ぶべきかは、製品の形状・公差・ロット数の三つで決まる。大きな断面変化があり、公差が±0.5mm程度で許容される部品なら、熱間鍛造が有力な選択肢となる。逆に、公差が±0.1mm以下で表面粗さも重要なら、冷間鍛造か熱間鍛造後の機械加工が前提となる。
発注側がまず取り組むべきは、図面に「鍛造のまま」なのか「機械加工後」なのかを明記することであり、この一行があるだけで受注側の見積もり精度は上がり、試作での手戻りも減る。次に、スケールの除去方法と削り代を図面に指示し、これらを最初から織り込んでおけば、熱間鍛造の利点を活かしつつ、必要な精度を確保しやすくなる。