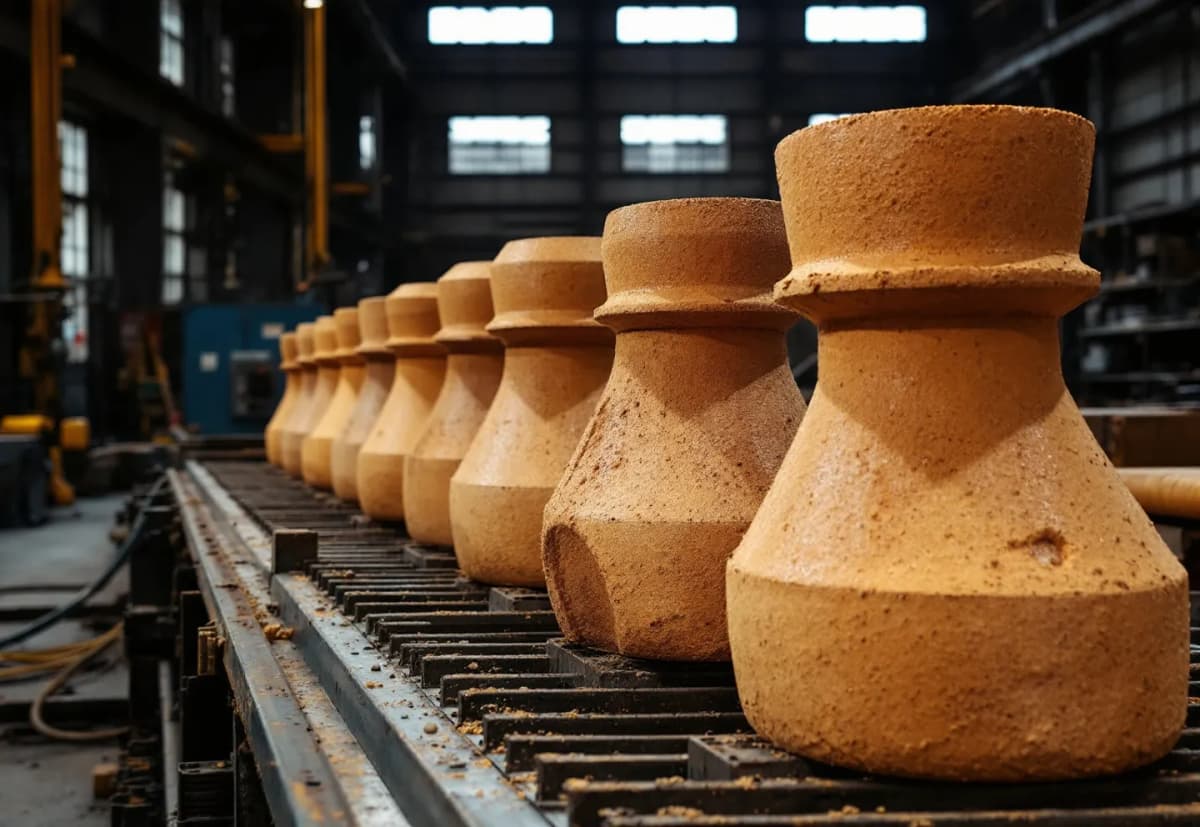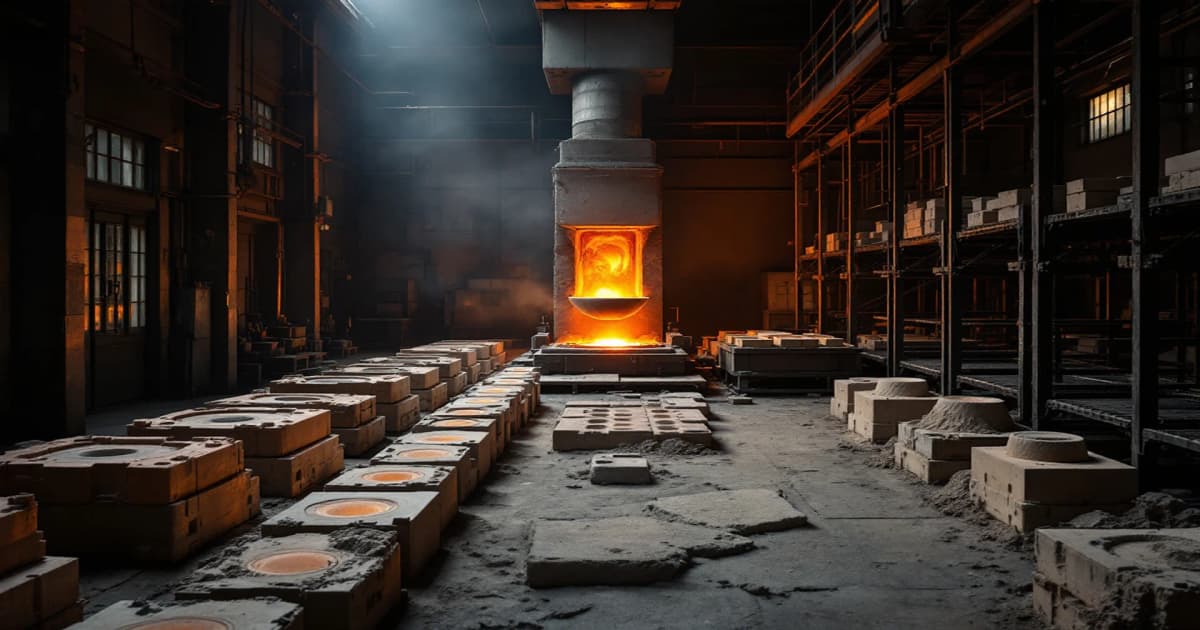
鋳造とは、金属を溶かして型に流し込み、固めて形をつくる加工法のことだ。
「型を使う加工」はすべて同じではない
鋳造と鍛造は「金属を型で形にする」点では似て見えるが、その理解だけで両者を同列に置くと加工の本質を外しやすく、鋳造は金属を溶かして型に注ぐ加工法である一方、鍛造は金属を固体のまま叩く・押すなどして形をつくる加工法であるため、同じ「型を使う加工」という言い方だけでは現場で必要となる設備、温度域、作業判断の違いまで拾いきれない。どちらも型を使うことはあるものの、そもそも扱う金属の状態が異なり、溶けた金属を扱う作業と赤く焼けた塊を叩く作業とでは、求められる技能の質も管理の勘所も変わってくる。
特に混同されやすいのがダイカストであり、「金型を使う」という見た目の共通点だけで鍛造の一種だと受け取られることがあるが、実際には溶けた金属を圧力をかけて金型に注入する以上、分類としては鋳造の一種となるため、金型を使うことと固体のまま成形することは切り分けて考える必要がある。用語だけで判断すると、取り違えは起こりやすい。
鋳造の定義と位置づけ
鋳造は金属を溶かして型に流し込み、固めて形をつくる加工法の総称であり、JIS B 0051(鋳造用語)では「鋳造(casting):溶融金属を鋳型に注入し、凝固させることによって鋳物を製造すること」と定義されているため、型の材質や注入の方法が違っても、この原理に当てはまる限り鋳造に位置づけられる。つまり、砂型鋳造・金型鋳造・ダイカスト・ロストワックス法のように方式が分かれていても、溶融金属を鋳型に注入して凝固させるという骨格が共通している限り、分類上の土台は変わらない。
溶けた金属を型に流し込む以上、鋳造で得られる製品は「鋳物」と呼ばれ、鋳物は鋳造でつくった製品を指す一方、鍛造でつくった製品は鍛造品または鍛造部品と呼ばれるため、同じ金属部品であっても製法に応じて呼び名は明確に区別される。ひとくくりに金属部品と呼ぶことはできても、製法の差は名称の段階ではっきり残る。
鋳造の歴史的背景
鋳造は人類が金属を扱うようになった時代から存在する加工法であり、紀元前3000年頃のメソポタミアでは銅の鋳造が行われていた記録が残り、中国では紀元前2000年頃に青銅器が鋳造で量産され、日本では弥生時代に銅鐸が鋳造され、奈良時代には東大寺の大仏が鋳造で製作されたことからも、地域も時代も異なるにもかかわらず、溶けた金属を型に流し込んで形を得るという基本原理が長く共有されてきたことが見て取れる。何千年も前から続く技術でありながら、核となる発想は大きく変わっていない。
産業革命以降、鋳造は蒸気機関や工作機械の部品製造に欠かせない技術となり、19世紀には鉄鋳物の量産が始まって砂型鋳造が産業の基盤を支え、20世紀に入るとダイカストやロストワックス法が登場したことで、自動車・航空機・電子機器の部品製造にも用途が広がった。現在でも鋳物は産業機械・自動車・建設機械の基礎部品として広く使われており、古い技術という印象のみで片づけられない広がりを保っている。
現場での実際の使われ方
鋳造工が日常的に行う作業は、溶解・注湯・型ばらし・仕上げの4工程に大別され、溶解では電気炉やキュポラと呼ばれる炉で鉄やアルミニウムを溶かし、注湯では湯口と呼ばれる入口から型の中に溶湯を注ぎ、型ばらしでは鋳物が固まった後に型を壊して製品を取り出し、仕上げでは鋳物の表面に残った湯口やバリをグラインダーやフライス盤で削り落とすため、工程の並び自体は単純に見えても、前工程の出来が後工程にそのまま響き、手戻りという回り道が生じることも珍しくない。
鋳造の現場では、型の準備と溶湯の温度管理が作業の大半を占めており、砂型鋳造では木型を砂に押し付けて型をつくり、中空部が必要な場合は中子と呼ばれる砂の型を鋳型の中に置く一方で、金型鋳造やダイカストでは金属でつくった型を使い、型の温度を管理しながら溶湯を注入するため、同じ鋳造でも方式ごとに管理条件はかなり異なる。しかも、溶湯の温度が高すぎると型を傷め、低すぎると型の隅まで溶湯が行き渡らずに不完全な鋳物となるため、温度と注入のタイミングは材質と製品の形状に応じて細かく調整される。
鋳物の品質を左右するのは、型の設計と溶湯の流れ方であり、湯口と押湯の配置が適切でないと鋳物の内部に鋳巣と呼ばれる空洞ができ、鋳巣にはガス巣と引け巣の2種類があって、ガス巣は溶湯に溶け込んだガスが固まる際に抜けずに残った空洞、引け巣は凝固の収縮で溶湯が不足してできた空洞を指すため、同じ空洞不良でも対策は一様ではない。ガス巣は脱ガス処理で減らし、引け巣は押湯を適切に配置して凝固の順序を制御することで防ぐことになるが、型ばらし後の外観検査では見つからず、機械加工の途中で鋳巣が露出して初めて不良が判明することもある。
鋳造と鍛造の違い
鋳造と鍛造の違いは金属の状態にあり、鋳造は金属を溶かして型に流し込む加工法で、鍛造は金属を固体のまま叩く・押すなどして形をつくる加工法であるため、出発点の差がそのまま形状自由度や製品特性の差につながっており、鋳造は溶けた金属が型の形に沿って固まることで複雑な形状や中空構造を一体でつくりやすい一方、鍛造は金属を叩いて組織を緻密にすることで強度と靭性に優れた製品を得やすいという対比になる。
鋳造でつくった製品は鋳物と呼ばれ、鍛造でつくった製品は鍛造品と呼ばれる。鋳物は引張強さに比べて衝撃に弱く、一方で鍛造品は衝撃に強い反面、複雑な形状をつくるのが難しい。さらに、鋳造は溶けた金属を扱うため鋳型の準備と溶湯の温度管理が作業の中心となり、鍛造は固体の金属を扱うため材料の加熱と叩く力の制御が作業の中心となっている。
鋳造と鍛造の使い分けは、製品の形状と求められる特性で決まり、複雑な形状や中空構造が必要な場合は鋳造を選び、高い強度と靭性が必要な場合は鍛造を選ぶという整理になるが、どちらも金属を型で形にする点では共通しているため、外見だけでは製法の違いが見えにくい場合もある。自動車のエンジンブロックは鋳造でつくられ、クランクシャフトは鍛造でつくられるなど、用途の違いが加工法の選択に直結している。
鋳造の種類と型の使い分け
鋳造は型の材質と注入方法で複数の種類に分かれており、砂型鋳造は砂を固めてつくった型に溶湯を注ぐ鋳造法で型は使い捨てになり、金型鋳造は金属でつくった型に溶湯を注ぐ鋳造法で型は繰り返し使え、ダイカストは溶けた金属を圧力をかけて金型に注入する鋳造法で薄肉の製品を高速で量産でき、ロストワックス法はワックス模型を埋没材で包み、ワックスを焼き切った後に溶湯を注ぐ鋳造法で複雑な形状と高い寸法精度を実現できるため、名称が違っても、いずれも鋳造の枠内に収まる。
砂型鋳造は型の準備に時間がかかるが、大型の鋳物や少量生産に向いており、金型鋳造は型の製作費が高いものの量産では単価が下がり、ダイカストは薄肉の製品を高速で量産できる一方で型の寿命が短く、ロストワックス法は型の準備に手間がかかるにもかかわらず複雑な形状を一体でつくることができるため、各方式の長所はそのまま制約条件にもなっている。どの鋳造法を選ぶかは、製品の形状・寸法精度・生産数量の兼ね合いで決まる。
鋳造技能士と職業能力開発促進法
鋳造の技能を証明する資格として、職業能力開発促進法に基づく鋳造技能士があり、等級はいくつかの区分に分かれ、技能検定は実技試験と学科試験で構成されるため、現場作業だけでなく鋳造の原理や材料の性質、型の設計、品質管理に関する理解も評価の対象となっている。実技試験では鋳型の準備・溶湯の注入・鋳物の仕上げが評価され、学科試験では鋳造の原理・材料の性質・型の設計・品質管理が問われる。
鋳造技能士の資格は、鋳造工の技能レベルを示す指標として現場で広く認識されており、上位等級を持つ作業者は型の設計から溶湯の温度管理まで一貫して担当できる技能を持つとみなされ、中位の等級を持つ作業者は指示に従って鋳型の準備と注湯を行う技能を持つとみなされ、初歩的な等級を持つ作業者は基本的な鋳造作業を補助できる技能を持つとみなされるため、資格の有無は現場での作業範囲と責任の範囲を考える際の一要素となっている。資格だけで全てが決まるわけではないが、役割分担の目安として扱われる場面は少なくない。
ベテランが口にする「流れ」の意味
鋳造の現場でベテランが「流れがいい」と言うとき、それは溶湯が型の隅まで均等に行き渡り、湯境や巻き込みがない状態を指しており、流れが悪いと型の隅に溶湯が届かずに不完全な鋳物になるか、湯境と呼ばれる線状の模様が残るため、見た目だけでは判断しきれない品質差が生じる。湯境は溶湯の先端同士がぶつかった痕であり、外観上は大きな問題がなくても衝撃に弱くなることがある。巻き込みは溶湯が空気を巻き込んだまま固まった状態で、内部にガス巣ができる原因となる。
流れをよくするには、湯口の位置と押湯の配置を適切に設計し、注湯速度を材質と製品の形状に応じて調整する必要があり、教科書では湯口の断面積と押湯の大きさの計算式が示される一方で、実際の現場では型の形状と過去の失敗例から判断することが多いため、計算だけでは収まらない調整が繰り返される。型ばらし後の鋳物を見て湯口と押湯の位置を修正し、次の型に反映する試行錯誤が続くこともあり、ベテランが言う「流れを見る」とは、溶湯の流れ方と固まり方を予測しながら、型の設計と注湯条件を詰めていく技能を指している。