鋳造とダイカストの違いとは、金属を溶かして型に流し込む「鋳造」という加工法の全体と、その一種である「ダイカスト」との包含関係のことだ。ダイカストは鋳造に含まれる手法であり、鋳造と対立する概念ではない。
鋳造はダイカストを含む大きな概念だ
鋳造とダイカストを対立軸で比較する説明は、半分正しくて半分ずれている。鋳造は金属を溶かして型に流し込み、固めて形をつくる加工法の総称であり、ダイカストはその一種であるため、「鋳造か、ダイカストか」と並べるよりも「砂型か、金型か、ダイカストか」と整理した方が、分類の筋道が見えやすい。
鋳造の型には砂を固めてつくる砂型、金属でつくる金型、ワックスを焼き切る鋳型などがあり、ダイカストはその中で金型に溶けた金属を圧力をかけて注入する方式に当たるため、位置づけとしては独立した別概念ではなく、鋳造の一種として理解するのが自然である。
教科書では鋳造を「重力鋳造」と「圧力鋳造」に二分する分類が示されるが、実際の現場では型の材質と注湯方式を組み合わせて整理することが多く、砂型鋳造、金型鋳造、ダイカスト、ロストワックス法と並べた方が発注や工程検討の場面で扱いやすいため、ダイカストは「金型を使い、溶湯を圧力で押し込む鋳造法」と捉える方が混乱が少ない。
圧力をかける点がダイカストの核心だ
ダイカストと他の鋳造法を分ける最大の違いは、溶けた金属を圧力で押し込むかどうかにある。砂型鋳造や金型鋳造(重力鋳造)では溶湯が湯口から自重で流れ落ちて型に満たされるが、ダイカストでは注入シリンダーから高圧で溶湯を金型に押し込むため、充填の考え方そのものが異なる。圧力の範囲は数十MPa(メガパスカル)まで及ぶ。
この圧力により、ダイカストは薄肉で複雑な形状を一度に成形でき、寸法精度と表面粗さでも他の鋳造法より優位に立ちやすい一方で、内部に巣(空洞)が生じやすいという弱点も抱えているため、形状自由度だけで方式を決めると後工程での検査負荷が増えることもある。
肉厚が均一で、抜き勾配(金型から製品を外すための傾き)が小さくても型から外せる点は、ダイカストの特徴の一つである。
金型鋳造(重力鋳造)では溶湯を自重で流すため、圧力で隅々まで押し込むことはできない。一方で、湯口と押湯の配置で凝固順序を制御し、引け巣(凝固収縮で生じる巣)の位置を押湯側に寄せる設計が重視されるため、同じ金型を使う方法であっても、ダイカストとは欠陥の出方も対策の組み立て方もかなり異なる。ダイカストでは引け巣より、ガスが抜けきらずに残るガス巣の方が問題になりやすい。
対象材料が鋳造とダイカストで重なる部分と異なる部分
鋳造全体では鉄系(鋳鉄・鋳鋼)、非鉄系(アルミニウム合金、銅合金、亜鉛合金など)のどちらも扱う。砂型鋳造は鋳鉄(ねずみ鋳鉄FC材・球状黒鉛鋳鉄FCD材)や鋳鋼の鋳造に広く使われる。ロストワックス法は精密鋳造として、ステンレス鋼や耐熱合金の部品に用いられる。
ダイカストは主にアルミニウム合金、亜鉛合金、マグネシウム合金を対象とするが、鋳鉄や鋳鋼は融点が高く金型への熱負荷が大きいため、量産との相性がよくない。このため、一部の特殊な鋳造法(シェルモールド法など)を除けば、鉄系材料では砂型鋳造が主流となっている。
つまり「ダイカストはアルミやマグネシウムが中心で、鋳造全体は鉄系も扱う」という材料の幅の違いがあり、この差は設備選定のみならず、型寿命、溶湯管理、量産時のコスト構造にも影響するため、単に成形方法の違いとして片づけると判断を誤りやすい。
アルミダイカストは自動車のエンジン部品、トランスミッションケースなど、薄肉で量産が求められる部品に使われる。一方で、砂型鋳造の鋳鉄は、工作機械のベッドやマンホール蓋など、重厚で強度が必要な部品に向く。
型の寿命と製造コストの違いが発注判断を左右する
ダイカストの金型は鋼製で、製作費用は数百万円から数千万円の範囲に及ぶ。型寿命は数万ショットから数十万ショットまで材料と条件次第で変わるが、砂型の一回限りと比べれば桁違いに長い。初期投資が大きい分、量産すれば一個あたりのコストは下がる。
砂型鋳造は型の材料が砂であり、基本的に一度注湯したら型を壊して製品を取り出す。木型や模型を再利用するため、まったくの一品生産ではないが、金型のような連続生産はできない。少量生産や試作には砂型が向くが、数量が増えるにつれて型の使い捨てによる手間とコストが積み上がるため、どこかでダイカストの方が有利になる分岐点が現れる。
金型鋳造(重力鋳造)は、金型を使うがダイカストのような高圧射出機構を持たないため、型費はダイカストより安く砂型より高いという中間的な位置にあり、薄肉成形はダイカストほど得意ではない一方で、引け巣を制御しやすいことから内部品質を重視する部品で選ばれることが多い。
発注側が「鋳造で」と依頼しても、実際には砂型・金型・ダイカストのどれかを選ぶ必要があり、数量・形状・材質・コストの四つを揃えて鋳造工場に相談しなければ、見積もりの前提が揺れて比較そのものが成立しにくい。方式の名前だけを先に決めてしまい、後から数量条件や形状制約に引き戻されるという回り道は珍しくない。
中子と湯口の設計思想が砂型とダイカストで異なる
砂型鋳造では、製品に穴や空洞をつくるために中子(なかご)という砂の型を鋳型の中に置く。中子は鋳造後に砂を崩して取り出すため、複雑な内部形状でも対応できる。湯口と押湯の配置は、凝固の順序を制御して引け巣を押湯側に集める設計が基本だ。
ダイカストでは金型に入れ子やスライドコアを組み込んで内部形状をつくり、砂の中子は使わない。型開閉の方向と製品の抜き方を設計段階で決める必要があり、抜けない形状は型割りやスライド機構で対応するため、形状自由度の考え方は砂型鋳造と同じではなく、設計初期から型構造を織り込まなければ後工程での修正余地が小さくなる。
砂型では注湯速度を遅くして、型内のガスを逃がしながら充填する。ダイカストでは逆に、高速で充填して型を満たし、圧力で巣を押さえ込む。このため湯口の断面積と配置、射出速度の制御が重要になり、同じ「湯口」という言葉を使っていても、砂型とダイカストでは設計思想がほぼ正反対になる。
検査と仕上げの手間が鋳造法で変わる
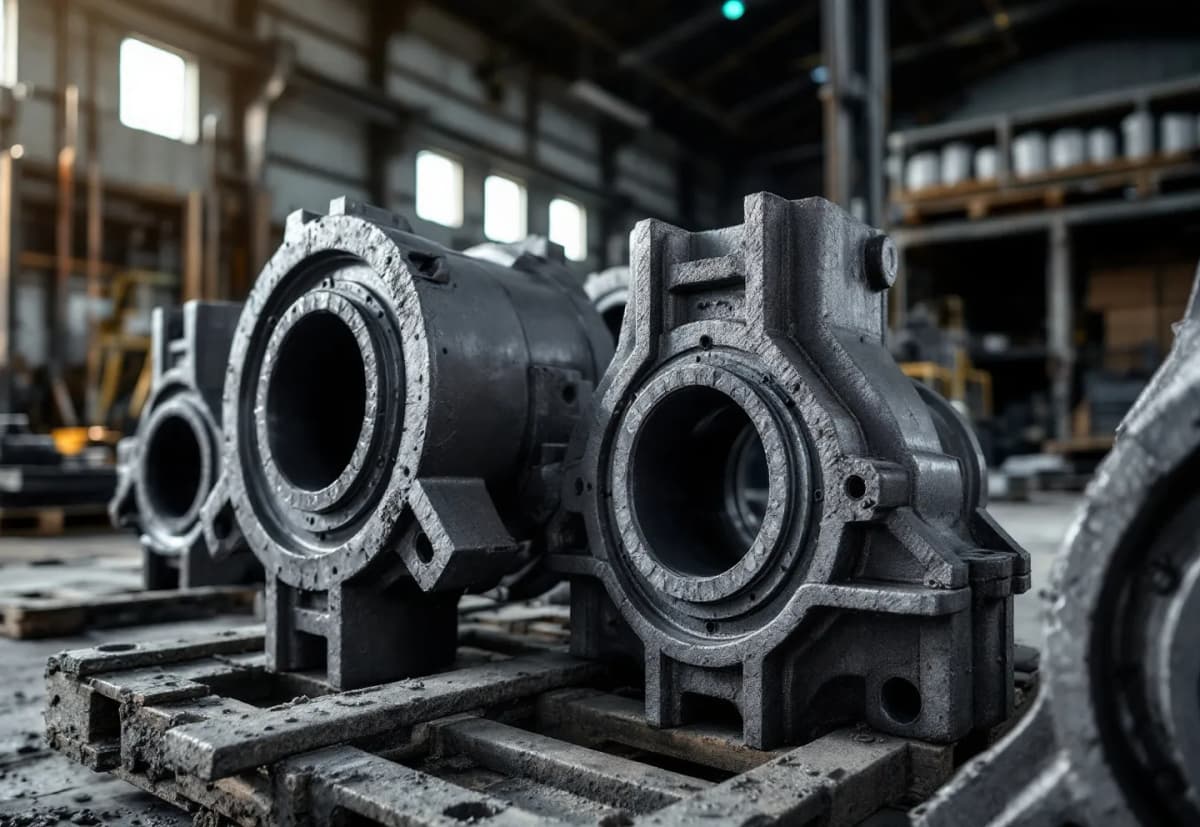
砂型鋳造の製品は、表面に砂が付着したまま型から出る。砂落とし(ショットブラスト)で砂を除去し、湯口や押湯を切断し、バリ取りを行う。表面粗さは金型鋳造やダイカストより粗く、機械加工の代(しろ)を多めに取る設計が一般的だ。
ダイカストは型から外した時点で表面が滑らかだが、湯口やバリは残る。バリ取りとゲート切断の工程が必要であり、薄肉部品では変形しやすいため、治具で保持しながら加工する場面も多い。内部にガス巣が残りやすいため、X線検査や超音波探傷で巣の有無を確認する現場は多い。
金型鋳造(重力鋳造)は表面粗さと内部品質の両立を狙う場合に選ばれるが、ダイカストほど薄肉には向かない一方で、引け巣を押湯で補えるため、圧力をかけられない大物や厚肉品に適する。検査は砂型鋳造と同様、外観と寸法に加えて必要に応じて非破壊検査を行うが、仕上げ工程と検査工程の負荷は、どの鋳造法でも欠陥の出やすさによって大きく変わる。
規格と技能検定は鋳造全体を扱いダイカストは一部だ
鋳造の寸法公差はJIS B 0403に規定される。この規格は砂型・金型・ダイカストを含む鋳造品全般を対象とし、型の材質と鋳造法で公差等級が分かれる。ダイカストは等級が細かく、砂型より厳しい公差を設定できる。
技能検定の鋳造技能士は、職業能力開発促進法に基づく国家資格で、鋳鉄鋳物・非鉄金属鋳物の区分がある。ダイカスト作業も鋳造技能士の範囲に含まれるが、試験課題としてダイカスト単独の等級はないため、制度上もダイカストは鋳造全体の一部として扱われており、実技試験は砂型を使った手込め造型が中心となる。
金属溶解技能士は溶湯の管理を扱う別の技能検定で、鋳造技能士とは独立している。溶湯温度の測定、脱ガス処理、合金の配合など、溶解炉の操作が対象になる。ダイカストでも溶湯管理は重要だが、技能検定の区分としては鋳造技能士・金属溶解技能士のどちらにも含まれる。
現場で選ぶ基準は数量と形状と材質の三点に集約される
結論からいえば、鋳造とダイカストの違いを問うこと自体が、問いの立て方としてやや不正確である。鋳造は加工法の総称であり、その中にダイカストが含まれるため、実際に必要なのは対立比較ではなく「どの鋳造法を選ぶか」という整理である。
選択の基準は三つである。第一に数量であり、試作や少量なら砂型、数千個以上の量産ならダイカストか金型鋳造が候補となる。第二に形状であり、薄肉で複雑ならダイカスト、厚肉で内部品質重視なら砂型か金型鋳造となる。第三に材質であり、鉄系なら砂型、アルミやマグネシウムならダイカストが主流だ。
型費の回収が見込めない段階でダイカストを選ぶと、初期投資が重荷になる。逆に量産が確定しているにもかかわらず砂型で進めると、一個あたりのコストが下がらず、納期も遅れる。この判断を誤る発注は珍しくない。
鋳造工場に見積もりを依頼する時点で、数量・形状・材質・納期の四つを明示すれば、工場側が最適な鋳造法を提案しやすくなる。「鋳造で」とだけ伝えると、砂型・金型・ダイカストのどれを想定しているかが不明なためやり取りが増えやすく、数量の桁が一つ変わるだけで推奨される鋳造法も変わる以上、その前提共有の有無が発注の成否を左右する。