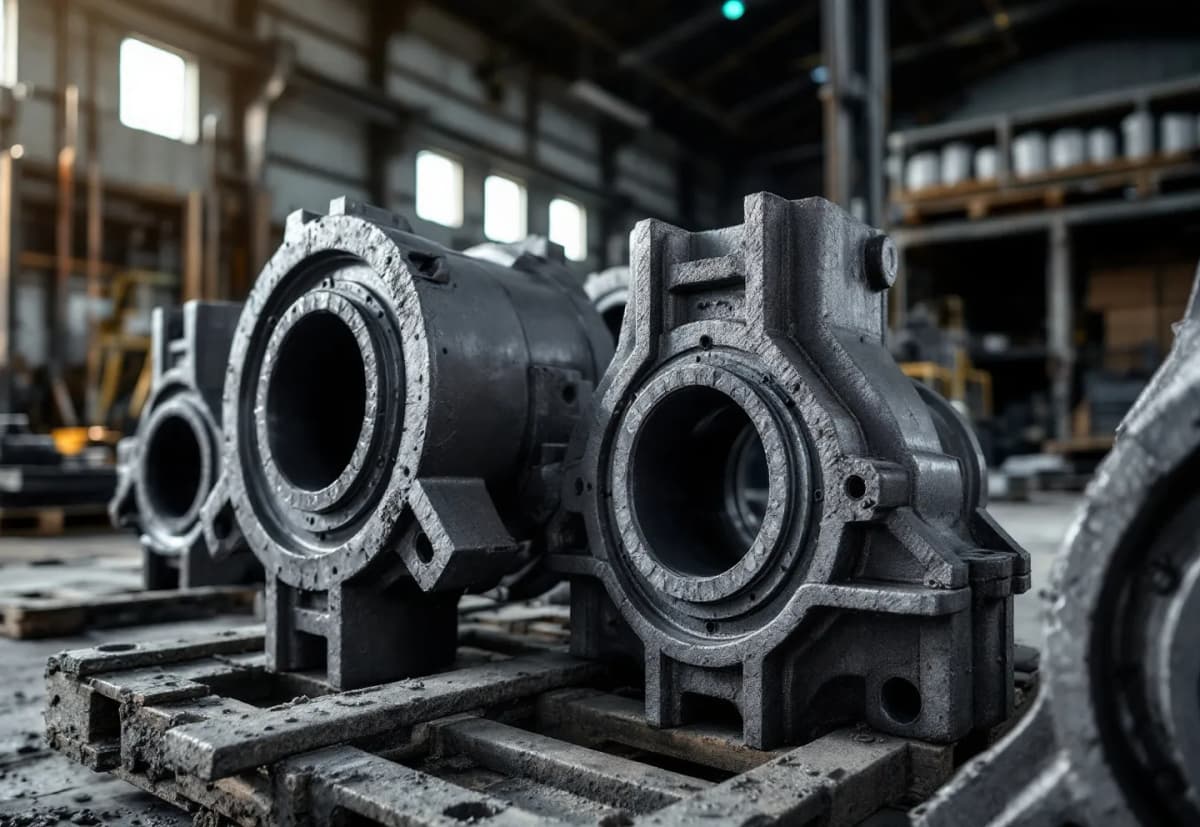
鉄鋳物とは、鉄を主成分とする合金を鋳造(金属を溶かして型に流し込み、固めて形をつくる加工)でつくった製品のことである。
「鉄でできている」と「鉄鋳物」は別の話だ
鋼材のプレートを溶接でつないだ構造物を「鉄鋳物」と呼ぶ誤解は少なくないが、鋳物とは鋳造でつくった製品を指すため、圧延材や鍛造品は含まれず、鉄系の材料を溶かして型に流し込み、凝固させてつくったものだけが鉄鋳物となる。見た目が黒ずんでいても、削ったときに出る切粉の形が違うため、判別は比較的すぐつく。
ねずみ鋳鉄(JIS 材料記号 FC)は切粉が粉状になり、普通鋼は連なった長い切粉が出る。違いの根本には黒鉛の有無があり、単なる見た目の差にとどまらず、鋳物の強度や加工性にも直結している。
鉄鋳物の正確な定義——炭素と黒鉛が鍵を握る
鉄鋳物は鉄を主成分とし、一定以上の炭素を含む合金を鋳造でつくった製品を指し、材料の理解では成分だけでなく、黒鉛がどのような形で存在するかまで見なければ、用途や性質の違いを正確にはつかめない。代表的なものは以下の3種類だ。
- ねずみ鋳鉄(片状黒鉛鋳鉄):JIS G 5501 で規定。材料記号は FC。黒鉛が片状に分散し、振動吸収性と被削性に優れる。
- 球状黒鉛鋳鉄(ダクタイル鋳鉄):JIS G 5502 で規定。材料記号は FCD。黒鉛を球状化し、引張強度と伸びを高めた材料。
- 白銑鉄(ホワイトアイアン):黒鉛がほとんど析出せず、炭化物として存在。硬く脆いため、耐摩耗部品に使われる。
鋳鉄と鋳鋼(JIS G 5101~5111)は同じ鋳造品でありながら明確に区別されており、その理由は、鋳鋼が炭素量の少ない材料で黒鉛を含まない一方、ねばり強さを持つ反面、鋳鉄ほどの振動吸収性は持たないという性質の差が、設計条件と使用環境にそのまま反映されるからである。材料記号の頭文字は SC(steel casting)であり、FC や FCD と取り違えると設計強度を満たさない事態につながる。
なぜ鉄鋳物が選ばれるのか——形と機能の両立
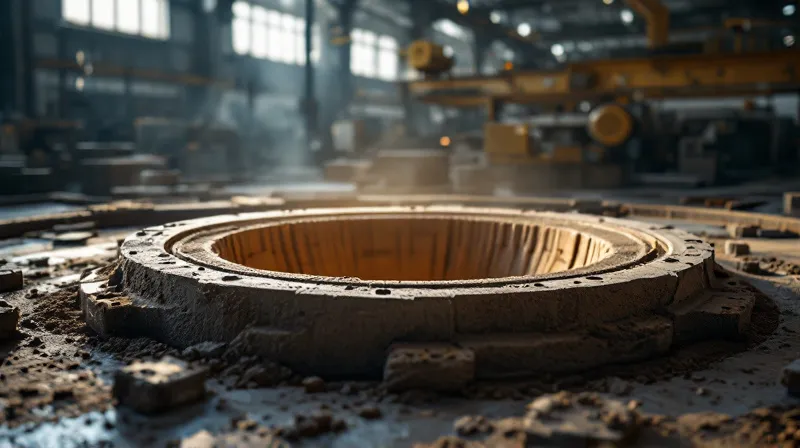
鉄鋳物が工業製品に多用される理由は、複雑な形状を一体で成形できることに加え、機能を材料の組織で調整できる点にあり、プレス加工や切削では手間のかかる袋状・中空構造であっても、砂型鋳造で中子(鋳物の中空部をつくるため、鋳型の中に置く砂の型)を配置すれば一度の注湯で完成し、溶接でつなぐ必要もないため、継ぎ目のない一体構造が得られる。
ねずみ鋳鉄は黒鉛の片状組織が振動を吸収するため、工作機械のベッド、エンジンブロック、ブレーキディスクに採用される。球状黒鉛鋳鉄は伸びと強度を兼ね備え、クランクシャフト、歯車、マンホール蓋に使われる。白銑鉄は硬度が高く、ボールミルのライナーや破砕機の部品に向く。
鋳鋼と比較すると、鋳鉄は溶湯の流動性が高いため薄肉部品や複雑形状の成形がしやすいが、その一方で凝固時の収縮が大きく、肉厚差のある形状では引け巣(凝固の収縮で内部にできる空洞)が出やすいため、押湯(凝固で縮む分の溶湯を補うための溜まり)の配置と湯口(溶けた金属を鋳型に流し込む入口)の設計が、健全な鋳物をつくる前提となっている。
鉄鋳物の歴史——高炉と鋳型の進化
鉄鋳物の量産は、高炉で溶銑を連続的に得られるようになってから本格化し、日本でも明治期に官営の製鉄所が稼働して砂型鋳造による鋳鉄製品の生産が始まり、さらに第二次世界大戦後には自動車産業と工作機械産業の成長に伴って、ねずみ鋳鉄のエンジンブロックや機械部品の需要が拡大した。
球状黒鉛鋳鉄は1948年に英国で発明され、日本には1950年代に導入された。マグネシウムを添加して黒鉛を球状化する技術が確立し、鋳鉄の強度と靭性が大幅に向上したため、鋳鋼や鍛造品の一部は球状黒鉛鋳鉄へ置き換えられていった。
現在は自動造型機とCAE解析の普及によって、大量生産と品質の安定化が進んでおり、砂型の造型速度は手作業の数倍に達し、湯流れと凝固のシミュレーションで鋳巣の出やすい箇所を事前に把握できる一方、小ロット品や試作品では依然として手込め造型(手作業で砂を詰めて型をつくる方法)で対応する現場が多い。
現場での鉄鋳物の扱い——材料記号と黒鉛の形
鋳造工が鉄鋳物を扱う際、最初に確認するのは JIS の材料記号であり、FC250 なら引張強さ 250 N/mm² のねずみ鋳鉄、FCD450 なら引張強さ 450 N/mm² の球状黒鉛鋳鉄を指すが、同じ「鉄鋳物」でも FC と FCD では黒鉛の形が違い、強度と伸びの特性が大きく異なるため、手配ミスで FC を FCD と取り違えると、設計で期待した引張強度に届かず作り直しになるという回り道は珍しくない。
鋳造後の検査では、破面の観察で黒鉛の形状を確認する。ねずみ鋳鉄の破面は灰色で、黒鉛が片状に見える。球状黒鉛鋳鉄の破面は銀白色に近く、黒鉛が点状に分布し、この違いは溶湯処理の成否を示すため、球状化率の目視判定にも使われている。
鋳巣の出やすさは肉厚差と凝固の順序で決まり、肉厚部は最後に凝固するため周囲から溶湯が供給されないと引け巣が残るので、押湯を肉厚部の上に配置して最後まで溶湯を補給できる設計にするのが基本であり、湯口の位置も、溶湯が型内を均一に充填し、ガスを巻き込まないように決める必要がある。教科書では「最も薄い部分から注ぐ」とされるが、実際の現場では製品の形状と型の分割面を優先して湯口を決め、注湯速度で調整する場合が多い。
鋳鉄と鋳鋼、球状黒鉛鋳鉄とねずみ鋳鉄の使い分け
鋳鉄と鋳鋼は炭素量と黒鉛の有無で区別され、鋳鉄は炭素が多く黒鉛を含むため溶湯の流動性が高く複雑形状に向くが、鋳鋼は炭素が少なく黒鉛を含まないため、ねばり強い反面で流動性は劣る。高い衝撃強度が必要な部品には鋳鋼を選び、複雑形状と振動吸収性を優先する部品には鋳鉄を選ぶことになる。
球状黒鉛鋳鉄とねずみ鋳鉄の選択は、求められる強度と伸びで決まり、球状黒鉛鋳鉄は引張強度と伸びが高いため衝撃荷重のかかる部品に適し、ねずみ鋳鉄は振動吸収性と被削性に優れるため工作機械のベッドやエンジンブロックに使われる一方、コストはねずみ鋳鉄のほうが安く、強度の要求が低ければそちらを優先する現場が多い。
材料 | JIS 材料記号 | 黒鉛の形 | 引張強さの例 | 主な用途 |
|---|---|---|---|---|
ねずみ鋳鉄 | FC | 片状 | FC250(250 N/mm²) | 工作機械ベッド、エンジンブロック |
球状黒鉛鋳鉄 | FCD | 球状 | FCD450(450 N/mm²) | クランクシャフト、歯車、マンホール蓋 |
鋳鋼 | SC | なし | SC450(450 N/mm²) | 船舶部品、圧力容器、大型構造部品 |
鋳造技能士が見る鉄鋳物の品質
鋳造技能士(根拠法は職業能力開発促進法)の検定では、鉄鋳物の湯口配置と押湯設計が実技の評価対象になっており、鋳巣の出やすい箇所を予測し、凝固の順序を考えて押湯を配置できるかが問われるが、ベテランが言う「肉厚部を最後に固める」とは、薄肉部から順に凝固させながら肉厚部に溶湯を最後まで供給する設計を意味している。