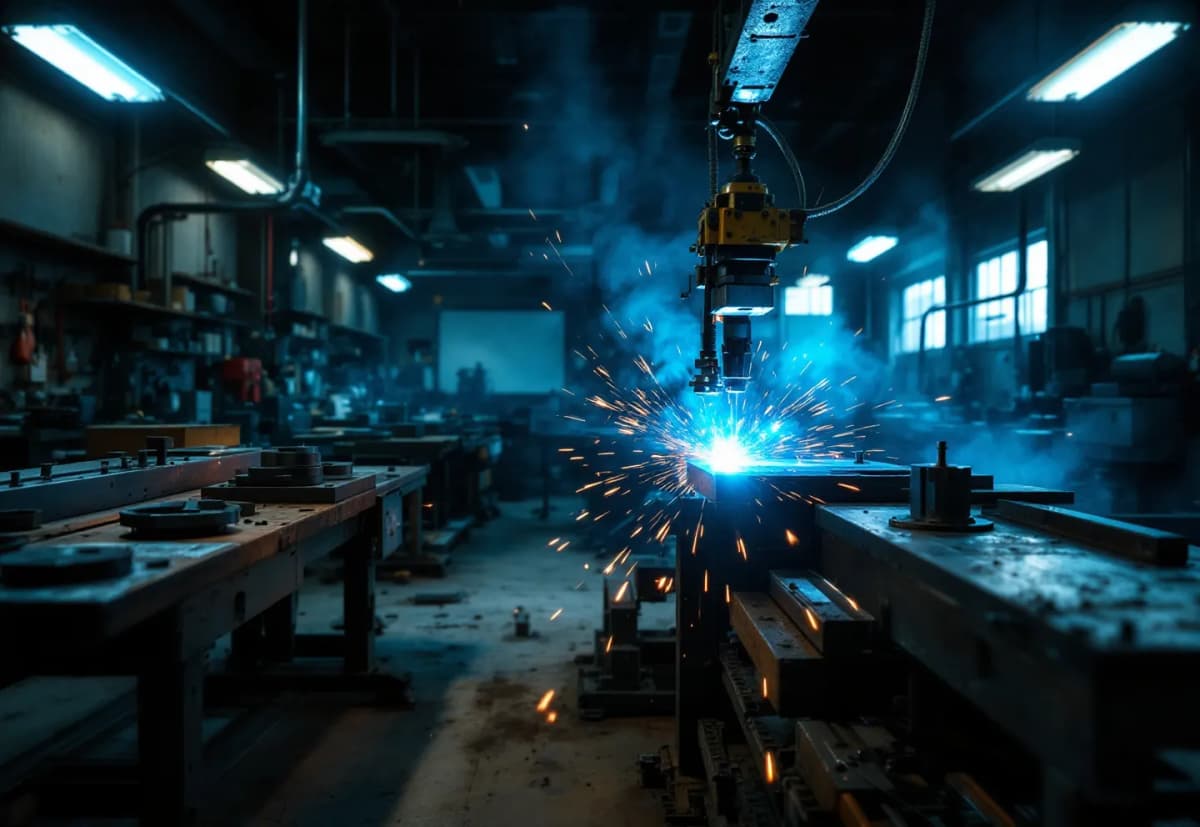
スズキッドの半自動溶接機は入門機として広く使われるが、電圧と送給速度の初期設定ミスでスパッタ過多や溶け込み不足を起こしやすい。調整の手順を押さえれば実用レベルの品質は十分に出せる。
スズキッド半自動溶接機で最初に詰まるのは電圧と送給速度の同期ミス
スズキッドの半自動溶接機を購入して最初にトーチを握った直後に起こりやすいトラブルは「スパッタの嵐」と「溶け込み不足」であり、その主因は電圧設定と送給速度が一致していないことにあるが、半自動溶接ではワイヤが自動送給される以上、電流とワイヤ送給速度を同期させなければアークは安定せず、電圧を上げすぎればスパッタが飛び散り、下げすぎればワイヤが母材に突き刺さって溶接が止まる。
スズキッドの入門機にはSAY-120やSAY-160といったモデルがあり、いずれもMAG溶接(Metal Active Gas)に対応した炭酸ガスまたはアルゴン・炭酸ガス混合ガス仕様で、最大出力は120Aから160A程度、対象は薄板から中厚板までの鉄鋼材料となっている。教科書的には「板厚に応じて電圧と送給速度を調整する」と整理される一方で、実際の作業ではトーチ角度や母材の熱容量、さらにシールドガスの流量まで影響するため、初期設定だけで条件が決まる場面は多くない。
結論からいえば、スズキッド半自動溶接機の調整は「ビードの形と音」を判断基準にしつつ、電圧と送給速度を段階的に追い込む手順が確実であり、数値だけを追って手元の変化を見落とすと、設定修正を繰り返しても原因が絞れないという回り道に入りやすい。以下では前提条件、調整手順、よくある失敗、安全上の注意点、次にやるべきことの順に扱う。
前提条件:必要な機材と母材準備
溶接機本体と周辺機器
スズキッドの半自動溶接機を使う前に、作業者は溶接条件を安定させる機材を一通り揃える必要があり、どれか一つでも不足すると設定値が適正でもアーク不安定や気孔発生につながるため、機械本体だけを整えて作業を始める考え方では条件出しが安定しにくい。
- 溶接機本体:SAY-120、SAY-160など炭酸ガスまたはアルゴン混合ガス対応モデル
- シールドガス:炭酸ガス(CO₂)または混合ガス(Ar+CO₂)。純CO₂はスパッタが多いため、初心者は混合ガス推奨
- ワイヤ:JIS Z 3312に準拠したソリッドワイヤ。一般的な軟鋼用はYGW11またはYGW12。直径0.8mmまたは1.0mmを板厚に応じて選定
- ガス流量計付きレギュレータ:ガス流量を調整する機器。流量計がない場合、ガス不足で気孔が発生する
- アース線:母材に確実に接続する必要がある。接触不良はアーク不安定の最大要因
母材の準備と清掃
母材表面に油分、塗装、錆、酸化皮膜が残ると気孔や溶け込み不良を招くため、溶接前の清掃は設定調整と同じくらい結果を左右し、条件出しが合わないと感じたときほど母材状態を先に疑うべきであるが、見た目には軽い汚れに見えてもアーク近傍では挙動が変わるため、数値調整だけで収めようとすると原因の切り分けが遅れる。
- グラインダーまたはワイヤブラシで表面を清掃し、金属光沢が出るまで磨く
- 脱脂剤またはアセトンで油分を除去。特に切削油が残っている材料は注意
- 開先加工が必要な場合は、グラインダーで規定角度に仕上げる。板厚が6mm以上ならV開先またはレ開先を設ける
保護具の着用
半自動溶接では紫外線、スパッタ、溶接ヒュームが同時に発生するため、保護具は単なる付属品ではなく、作業継続と健康被害防止の前提条件として最初から揃えておく必要があり、視界、呼吸、皮膚保護のどれか一つでも欠けると作業姿勢そのものが崩れて条件の再現性も落ちやすい。
- 溶接用遮光面:JIS T 8141に準拠した自動遮光型または固定遮光型。遮光度番号は9〜11が一般的
- 溶接用手袋:革製の長袖タイプ。スパッタによる火傷を防ぐ
- 溶接用前掛けまたは防炎衣:スパッタが衣服に付着すると燃える可能性がある
- 防じんマスク:溶接ヒューム対策として労働安全衛生法の特定化学物質障害予防規則に準拠した呼吸用保護具が必要
Step 1:ワイヤ送給経路の確認とワイヤ取付
スズキッドの半自動溶接機では、ワイヤはスプール→送給ローラー→ライナー→トーチの順に送られるが、この経路のどこかに詰まりや曲がり、過大な抵抗があるだけで送給が不安定になり、溶接中に突然止まる原因となるため、電圧や送給速度の調整に入る前に機械側の搬送抵抗を潰しておく必要がある。
ワイヤスプールの取付
- スプールホルダーにワイヤスプールをセットし、回転方向を確認する
- スプール止めネジを締めすぎると回転抵抗が増え、送給が不安定になる。軽く締める程度でよい
送給ローラーの選定
送給ローラーにはワイヤ径に応じた溝が刻まれており、0.8mm用と1.0mm用があるため、ワイヤ径と合わないローラーを使うとワイヤが滑って送給できない。作業者はローラーの溝幅をマイクロメーターで確認するか、取扱説明書の対応表を参照して適合を見極める必要があり、ここが曖昧なままでは送給不良を電気条件の問題と誤認しやすい。
ワイヤの送給ローラーへの通し方
- 送給ローラーの押さえを開き、ワイヤをローラーの溝に乗せる
- 押さえローラーを閉じて、ワイヤが軽く挟まれる程度に圧力を調整する。圧力が強すぎるとワイヤが変形し、弱すぎると送給が滑る
- トーチ先端までワイヤを手で押し込み、ライナー内を通過させる
ライナーの点検と清掃
ライナーはトーチ内部のワイヤガイド管であり、長期使用では内部に削りカスが蓄積するため、見た目に異常がなくても送給抵抗だけが増えている場合がある。ライナーが詰まるとワイヤ送給は不安定になるため、エアブローで清掃し、摩耗が見られる場合は交換が必要となるが、送給が止まったり脈動したりする症状は電源側より先にこの部分を疑うほうが切り分けは早い。
Step 2:シールドガスの接続と流量調整
シールドガスはアークと溶融池を大気から保護して酸化や窒化を防ぐ役割を持つが、流量が不足すると気孔が発生し、過剰であっても乱流を起こしてシールド効果が落ちるため、多ければ安全という単純な話ではなく、姿勢や周囲の風の影響まで含めて見直す必要がある。
ガスボンベとレギュレータの接続
- ガスボンベのバルブを閉じた状態で、レギュレータを接続する
- レギュレータの調整ネジを緩めてから、ボンベバルブをゆっくり開く
- 流量計の目盛りを確認し、ガスが流れることを確認する
流量の設定
炭酸ガスまたは混合ガスの流量は溶接姿勢と母材厚に応じて調整する必要があり、一般的な目安は存在するものの、実際には風の影響や溶接速度によって増減が必要となるため、数値だけで固定すると不具合を見逃しやすく、同じ流量でもトーチ周辺の状態次第でビード表面の出方は変わってくる。
- 下向き姿勢・薄板:8〜10L/min
- 下向き姿勢・中厚板:10〜12L/min
- 立向き・横向き姿勢:12〜15L/min
流量が不足するとビード表面に気孔が点々と現れ、流量過多の場合は溶接音が不安定になってビードに波打ちが出るため、作業者は外観と音の両方を併せて判断することになる。
ガスホースの接続と漏れ点検
ガスホースを溶接機とトーチに接続した後は、接続部に石鹸水を塗って気泡が出ないか確認する。ガス漏れがあるとシールド不良を起こし、溶接品質は安定しない。流量計の数値が合っていても接続部で漏れていれば結果は崩れるため、この確認は省けない。
Step 3:電圧と送給速度の初期設定
スズキッドの半自動溶接機では電圧と送給速度を個別に調整できるが、両者は実質的に連動しており、初期設定を誤るとスパッタが過剰になるか、ワイヤが母材に突き刺さって溶接が止まるため、片方だけを追い込む調整では条件がまとまりにくい。
電圧設定の基本
電圧はアーク長を制御するパラメータであり、電圧が高いほどアークは長くなってスパッタが増え、逆に低いとアークが短くなってワイヤが母材に接触しやすくなるため、板厚と姿勢に応じた初期値の設定が出発点となるが、同じ板厚でも熱の逃げ方や継手形状で適正域は動く。
- 薄板(1.6〜3.2mm)・下向き姿勢:17〜19V
- 中厚板(3.2〜6.0mm)・下向き姿勢:19〜21V
- 厚板(6.0mm以上)・下向き姿勢:21〜23V
立向きや横向き姿勢では溶融池の保持が難しくなるため、電圧をやや下げて流動性を抑える設定が基本となる。
送給速度の設定
送給速度はワイヤの消費速度を決めるパラメータで、速いほど溶着量は増える一方、電圧とのつり合いが崩れるとアークが不安定になるため、片方だけを大きく変える調整は回り道になりやすく、ビード形状の変化も読み違えやすい。
ワイヤ径0.8mmの場合、送給速度の目安は以下の通りだ。
- 薄板:3〜5m/min
- 中厚板:5〜7m/min
- 厚板:7〜9m/min
ワイヤ径1.0mmでは送給速度をやや下げる。送給速度が速すぎるとワイヤが突き刺さり、遅すぎるとアークが途切れる。
短絡移行とスプレー移行の境界
半自動溶接では、電流が低い領域で短絡移行、高い領域でスプレー移行が起こり、短絡移行ではワイヤが母材に接触して短絡するためスパッタが発生しやすく、スプレー移行ではワイヤが連続的に溶融してスパッタが減る。
スズキッドの入門機では出力範囲の制約から短絡移行が主体となるため、電圧を低めに設定し、送給速度を抑えることでスパッタを減らす方向が現実的である一方、スプレー移行に移行するには電流を大きく上げる必要があるが、薄板では溶け落ちが発生するため、理論上の移行形態だけを追っても実作業の条件には結びつきにくい。
Step 4:トーチ角度とアーク長の保持
トーチの角度とアーク長は溶接品質に直結しており、角度が不適切ならビードは片寄り、アーク長が不安定なら気孔や溶け込み不足が起こるため、設定値だけでなく手元の保持も同じ比重で管理する必要があり、数値条件が合っていても持ち方が乱れれば結果は揃わない。
トーチの進行角
トーチを進行方向に傾ける角度を進行角と呼び、進行角が大きいほど溶融池への入熱は減ってビードが薄くなる。一般的な進行角は10〜20度であり、この範囲では溶け込み深さと余盛高さのバランスが取りやすいが、開先形状や姿勢が変われば同じ角度でも見え方と溶融池の収まり方は変化する。
- 進行角が小さい(5度以下):溶融池が広がり、余盛が高くなる。厚板や開先溶接で溶け込みを確保したいときに使う
- 進行角が大きい(30度以上):溶け込みが浅くなり、薄板では溶け落ちを防げるが、厚板では溶け込み不足を招く
トーチの左右角度
すみ肉溶接や突合せ溶接では、トーチを左右に傾ける角度も重要であり、すみ肉溶接では二面の母材に対して45度を基準としつつ、溶け込みが不足している側に角度を寄せて補正する。左右の当て方がわずかにずれるだけでも脚の出方は変わるため、外観確認とセットで見る必要がある。
アーク長の保持
半自動溶接ではワイヤが自動送給されるため、トーチの高さを一定に保てばアーク長は安定するが、母材に近づきすぎればワイヤが突き刺さり、遠ざかりすぎればアークが途切れる。アーク長の目安はワイヤ径の2〜3倍程度で、ワイヤ径0.8mmなら1.6〜2.4mm程度となる。
実際の溶接では、作業者はビードの形状と音を判断基準にする。アーク長が適正なら「ジリジリ」という連続音が聞こえ、ビード幅が一定になり、長すぎると「バチバチ」という断続音が出てスパッタが増えるため、目視だけでなく耳から得る情報も条件調整の精度を左右する。
Step 5:試し溶接とビード観察による調整
初期設定が終わったらスクラップ材で試し溶接を行い、ビードの形状と音を確認しながら微調整する必要があり、数値だけで判断せず外観変化を追うことで原因の切り分けがしやすくなるため、実機ではこの段階の観察が設定表以上に意味を持つ。
ビード幅と余盛高さ
ビード幅は電圧と送給速度のバランスで決まり、ビード幅が狭く余盛が高い場合は電圧が低いか送給速度が速すぎる。逆に、ビード幅が広く余盛が低い場合は電圧が高いか送給速度が遅すぎるため、幅と高さを同時に見ないと調整方向を誤りやすい。
スパッタの量
スパッタが多い場合は、電圧が高すぎるか、シールドガスが混合ガスではなく純炭酸ガスである可能性がある。電圧をやや下げて再度試し、スパッタが母材に大量に付着する場合は後工程のグラインダー作業が増える点も見逃せないため、見た目の粗さだけでなく後処理負荷まで含めて判断したい。
気孔の有無
ビード表面に小さな穴が点々と現れる場合、シールドガス流量が不足しているか、母材表面に油分や錆が残っている。ガス流量を増やし、母材を再清掃してから試すが、どちらか一方だけを直して再発する例もあるため、接続部と母材状態を同時に見直すほうが確実である。
アンダーカット
ビード端部に溝状の欠陥が出る場合、電圧が高すぎるか、溶接速度が速すぎる。電圧を下げるか、トーチの移動速度を遅くする。端部のえぐれは外観上も判別しやすいため、試し溶接の段階で見逃さないことが肝要である。
溶け込み不足
突合せ溶接で裏波が出ない場合、電流が不足しているか、開先角度が狭すぎるため、送給速度を上げて電流を増やすか、開先を広げて条件を見直す必要があるが、表面だけ整って見える場合もあるため、外観の良否だけで完了と判断しない姿勢が求められる。
よくある失敗と対処法
ワイヤが突き刺さって溶接が止まる
電圧が低すぎるか、送給速度が速すぎる場合に起こる。電圧を1〜2V上げて再度試し、それでも改善しない場合は、送給ローラーの圧力が強すぎてワイヤが変形している可能性があるため、圧力を緩めて再調整する。
スパッタが母材一面に飛び散る
電圧が高すぎる場合に起こる。電圧をやや下げて再度試し、シールドガスが純炭酸ガスの場合は、混合ガスに切り替えるとスパッタが目立って減るが、ガス変更だけで済ませず電圧との組み合わせも再確認したい。
ビード表面に気孔が多発する
シールドガス流量が不足しているか、母材表面に油分や錆が残っている場合に起こりやすく、ガス流量を2〜3L/min増やして試しても改善しないときは、母材をグラインダーで再清掃し、さらにガスホース接続部のリークを石鹸水で点検する必要があるため、数値と表面状態の両面から詰めるべきである。
ビードが波打って不均一になる
トーチの移動速度が不安定な場合に起こる。トーチを一定速度で動かす練習が必要であり、母材に定規を当ててガイドにすると直線的なビードを引きやすいが、ガイドを使っても手首だけで追うとぶれやすいため、腕全体で送る意識が有効となる。
アークが途切れて再起動を繰り返す
アース線の接続不良が最も多い原因であり、アースクリップを母材に確実に接続し、接触面に塗装や錆がないか確認する必要がある。アース線自体が断線している場合もあるため、導通テスターで点検する。電源設定を触る前に接地経路を疑うほうが復旧は早い。
ワイヤ送給が途中で止まる
ライナー内にワイヤの削りカスが詰まっているか、送給ローラーの溝がワイヤ径に合っていない可能性が高い。ライナーをエアブローで清掃し、送給ローラーを点検し、さらにワイヤスプールの回転抵抗が大きすぎる場合はスプール止めネジを緩めて確認するが、複数要因が重なって起きることも少なくない。
安全上の注意点
溶接ヒュームの健康リスク
半自動溶接では溶接ヒュームが多量に発生し、労働安全衛生法の特定化学物質障害予防規則により、溶接ヒュームはマンガンとして特化則の対象物質に指定されている。事業者は作業環境測定と呼吸用保護具の選定を行う義務があるが、個人でDIY作業を行う場合であっても、防じんマスクの着用と換気は欠かせず、作業時間が短いから問題ないと考えるのは危うい。
アーク光による眼と皮膚の障害
アーク溶接では強い紫外線が発生し、裸眼で見ると電光性眼炎を起こす。症状は溶接後数時間で現れ、激しい痛みと涙が止まらなくなるため、遮光面を必ず着用し、周囲に人がいる場合は遮光カーテンで保護する必要がある。
皮膚も紫外線で日焼けと同様の炎症を起こすため、長袖の防炎衣と手袋を着用し、夏場であっても肌の露出は避けるべきであり、首元や手首の隙間のような小さな露出部も軽視できない。
高圧ガスボンベの取扱い
シールドガスボンベは高圧ガス保安法の適用を受ける高圧ガス容器であり、転倒防止のためチェーンで固定し、直射日光を避けて保管する必要がある。バルブ操作は必ずゆっくり行い、急激に開けるとレギュレータが破損するため、接続確認と固定確認を済ませてから操作する流れを徹底したい。
火災予防
溶接中のスパッタは周囲に飛散して可燃物に着火する危険があるため、作業場には消火器を常備し、溶接後も数時間は火の気に注意する必要がある。床がコンクリートでない場合は、不燃シートを敷いて保護する。見えている火花だけでなく、隙間に入り込んだ火種まで意識する必要がある。
次にやるべきこと:溶接姿勢と継手形状への対応
下向き姿勢のビード引きが安定したら、次は立向き、横向き、上向き姿勢と、すみ肉溶接や突合せ溶接といった継手形状への対応に進み、同じ機械でも姿勢と継手が変わるだけで必要な調整が大きく変わる点を押さえる必要があるため、下向きで通用した数値をそのまま持ち込まないことが重要となる。
立向き姿勢での電流と運棒調整
立向き姿勢では溶融池が垂れ落ちやすいため、電圧を1〜2V下げて流動性を抑え、トーチの進行角を小さくして溶融池を押し上げるように運棒する必要がある。ウィービングを使う場合は、ビード端部で一瞬停止して溶融池を冷やすと垂れを防ぎやすく、停止時間が長すぎると盛り過ぎになるため加減が要る。
すみ肉溶接での脚長管理
すみ肉溶接ではビードの断面形状が二等辺三角形になるよう、トーチ角度と溶接速度を調整する。片側に溶け込みが偏ると強度不足や応力集中を招くため、トーチを45度に保ち、両側の母材に均等に溶け込ませることが求められ、外観の左右差は角度補正の手掛かりとなる。
開先溶接での多層盛り
板厚が6mm以上の突合せ溶接では、一層では溶け込みが不足するため複数層に分けて溶接し、初層は開先底部まで溶け込ませる目的で電流をやや高めに設定して運棒速度を遅くする。一方で、二層目以降は初層の上に積層するため、電流を下げて溶け落ちを防ぐ調整が必要となり、各層で同じ条件を続けると形状が崩れやすい。
JIS溶接技能者資格への挑戦
溶接品質を客観的に証明する手段として、JIS Z 3801に基づく溶接技能者資格がある。基本級(N-2F、A-2F)は板厚6mm程度の突合せ溶接とすみ肉溶接を下向き姿勢で行う試験であり、半自動溶接の基礎技能を評価する内容となっている。資格取得により、元請や発注者に対して技能を証明できる。
試験は日本溶接協会(JWES)の認定試験機関で実施され、試験材の溶接後に外観検査と曲げ試験または放射線試験が行われる。不合格の主な原因は溶け込み不足、アンダーカット、気孔であり、いずれも電圧と送給速度の調整ミスから生じるため、普段の試し溶接で欠陥の出方を読み分ける力がそのまま試験結果に反映されやすい。
異種金属溶接への展開
鉄鋼材料に習熟したら、ステンレス鋼やアルミニウム合金への対応も視野に入る。ステンレス鋼は熱伝導率が低く、入熱過多で変形しやすいため電流を鉄より低く設定する必要があり、アルミニウム合金はMIG溶接(Metal Inert Gas)が主流でシールドガスは純アルゴンを使用する。半自動溶接機がMIG対応であれば、ワイヤとガスを変えることで対応可能だが、鉄鋼材と同じ感覚で条件を合わせるとビードのまとまり方は大きく変わる。
この記事は「溶接の資格ガイド」の関連記事です。溶接に関する体系的な知識はこちらのガイドをご覧ください。