アルミダイカストは溶融アルミ合金を金型に高圧注入する鋳造法だ。金型設計・溶湯温度・射出速度で寸法精度と巣の発生が決まる。
アルミダイカストで最初に詰まるのは金型の抜き勾配と分割面の位置だ
アルミダイカストの図面を受け取って最初に確かめるのは抜き勾配と分割面の位置であり、勾配が不足していると金型から製品が外れず、分割面の位置が合っていないと凝固後の型開きで製品に引けや割れが入るため、初期判断のずれが後工程の調整負荷を押し上げやすい。
教科書では抜き勾配を「外側1度、内側2度」とするが、実際の現場では製品の高さ・肉厚・リブの有無で勾配を調整する。高さが浅い製品や肉厚が均一な形状なら、外側0.5度でも外れる。一方で、高さが深い製品や薄肉と厚肉が混在する形状では外側1.5度以上が必要になり、勾配が足りないと型開きの際にイジェクタピンで押し出す力が大きくなって製品に変形や割れが入る。
分割面の位置は、製品の凝固順序と型開き方向の両方を考慮して決める必要があり、溶湯が最後に固まる部分を金型の厚肉側に配置しつつ、型開き方向と製品の抜き方向が一致するようにしなければ、分割面が溶湯の流れを遮る位置にあるだけで湯境に筋が入り、製品強度の低下として現れる。
前提条件|アルミダイカストに必要な設備と材料
アルミダイカストを実施する前に、以下の設備と材料を整える。
必要な設備
- ダイカストマシン(型締め力と射出力が製品サイズに適合したもの)
- 金型(固定側・可動側・中子・スライド型・イジェクタピンを含む)
- 溶解炉(アルミ合金を溶かす保持炉)
- 取鍋またはラドル(溶湯を炉からマシンへ移す)
- 離型剤噴霧装置(金型内面に離型剤を塗布する)
必要な材料
- アルミニウム合金(JIS H 5302に規定されるダイカスト用アルミニウム合金。ADC12、ADC10、ADC1などの材料記号で指定する)
- 離型剤(金型と製品の焼付きを防ぐ水溶性または油性の剤)
前提となる知識
アルミダイカストの作業者は、以下の知識を持っている前提で作業を進めるが、設備名だけを把握していても不十分であり、鋳造の基本用語・金型構造・材料記号の関係を結び付けて理解していなければ、条件調整の意図が見えにくくなる。
- 鋳造の基本用語(鋳型、溶湯、湯口、凝固、鋳巣)の意味
- 金型の構造(固定側・可動側・中子・スライド型・イジェクタピン・分割面)
- アルミ合金の材料記号(JIS H 5302)と特性の違い
Step 1|金型の設計と製作
アルミダイカストの成否は金型の設計で決まり、製品形状・抜き勾配・分割面・湯口位置・ガス抜き穴の配置が相互に影響するため、どれか一つだけを先に詰めても後工程で修正が発生しやすく、設計段階での見落としが試作ショットのやり直しとして表面化することも少なくない。
製品形状と肉厚の確認
図面から製品の外形・内形・リブ・穴の位置を読み取り、肉厚の最小値と最大値を確かめる。肉厚の差が大きいと、厚肉部の凝固が遅れて引け巣が出やすい。肉厚差を2倍以内に抑えるか、厚肉部に冷却ピンを入れて凝固速度を揃える。
抜き勾配の設定
製品を金型から外すための勾配を設定する。外側面は0.5〜1.5度、内側面は1〜3度が目安だが、製品の高さと肉厚で調整する。高さが深い製品や薄肉の製品は勾配を大きめに取り、勾配が小さすぎるとイジェクタピンで押し出す際に製品が変形する。
分割面の決定
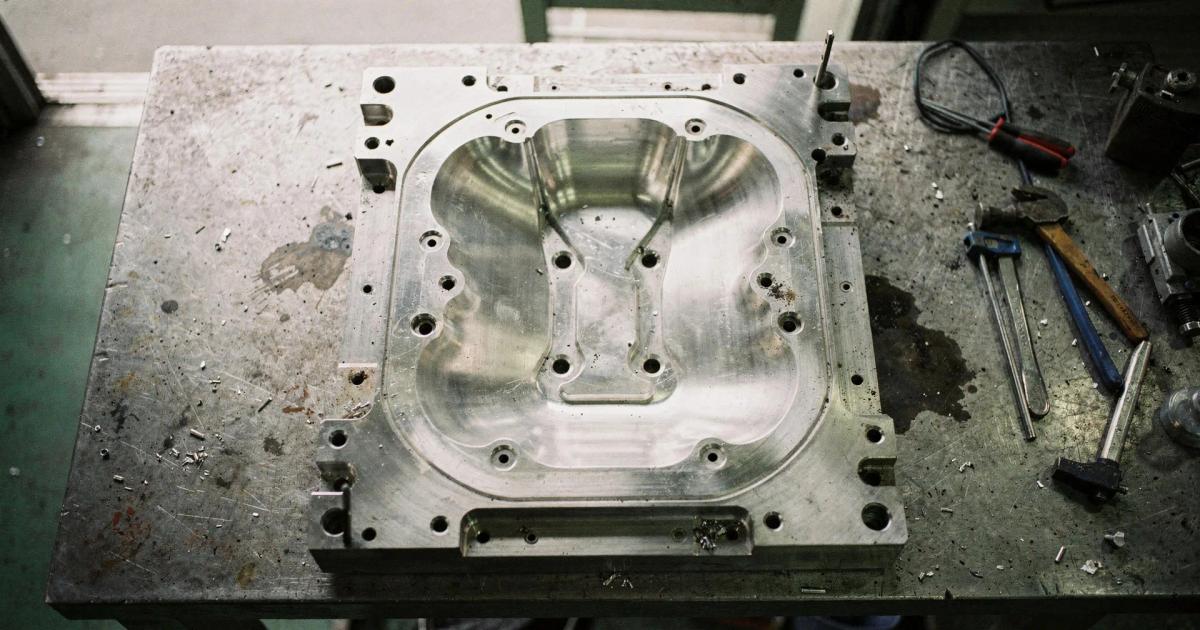
金型を固定側と可動側に分ける面を決める。分割面は製品の最大外形部を通る平面に設定し、型開き時に製品が可動側に残るようにする。製品に穴やアンダーカットがある場合は、スライド型または中子を追加して抜き方向を確保する。
湯口とランナーの配置
溶湯を金型に注入する湯口と、湯口から製品へ溶湯を導くランナーを配置する。湯口は製品の厚肉部に近い位置に設け、ランナーは製品全体に溶湯が均等に回るように分岐させる。湯口の断面積は製品の投影面積と射出速度で決まり、断面積が小さすぎると湯回り不良が出る。
ガス抜き穴の配置
金型内の空気を逃がすガス抜き穴(エアベント)を配置する。ガス抜き穴は溶湯が最後に到達する位置、つまり製品の端部や分割面に設ける。穴の深さは0.02〜0.05mm、幅は5〜10mmが目安であり、深すぎると溶湯が漏れ、浅すぎるとガスが抜けず巣が発生する。
Step 2|アルミ合金の溶解と温度管理
アルミ合金を溶解炉で溶かし、ダイカストマシンに供給する溶湯温度を管理する工程では、温度が低すぎると湯回り不良が出る一方で、高すぎると金型の焼付きが起きるため、材質と製品形状を踏まえた幅の中で安定させる必要があり、単純に高温側へ寄せれば流れが改善するというものでもない。
使用する合金の選択
製品の用途に応じてアルミ合金を選ぶ。JIS H 5302に規定されるダイカスト用アルミニウム合金の材料記号で指定する。ADC12はシリコン分が多く流動性に優れ、複雑形状の製品に向く。ADC10はシリコン分がやや少なく、機械加工後の表面仕上げが良好だ。ADC1は銅を含まず耐食性に優れるが、流動性は劣る。
溶解と脱ガス処理
アルミ合金を溶解炉で溶かし、溶湯中の水素ガスを除去する脱ガス処理を行う。水素ガスは溶湯に溶け込んだ水分から発生し、凝固時にガス巣を形成する。脱ガス処理では窒素またはアルゴンガスを溶湯中に吹き込み、水素ガスを気泡として浮上させ、処理後の溶湯は取鍋で炉からダイカストマシンへ移す。
溶湯温度の調整
溶湯温度は、材質・製品の肉厚・金型温度に応じて調整する。温度が低いと流動性が落ち、薄肉部や端部まで溶湯が回らない。温度が高すぎると金型との反応が進み、金型表面が荒れる。溶湯温度は接触式または非接触式の温度計で測定し、設定範囲に保つ。
Step 3|金型の取り付けと予熱
金型をダイカストマシンに取り付け、溶湯を注入する前に予熱を行うが、予熱が不十分だと最初の数ショットで湯回り不良や鋳巣が出やすく、立ち上がり時の不良を後工程の調整だけで吸収しようとしても限界があるため、取り付け精度と予熱状態は別々ではなく連続した準備条件として扱う必要がある。
金型の取り付け
固定側の金型をマシンの固定盤に、可動側の金型を可動盤にボルトで固定する。取り付け位置がずれると分割面に段差が生じ、バリや湯漏れの原因になる。金型の中心とマシンの射出軸の中心を合わせ、型締め時に分割面が密着することを確認する。
金型の予熱
金型を予熱して、溶湯を注入したときの温度差を小さくする。予熱には電気ヒーターまたは溶湯を数ショット注入する方法を使う。予熱温度は材質と製品形状に応じて調整し、予熱が不足すると溶湯が金型表面で急冷して流動性が落ち、湯回り不良が発生する。
Step 4|ダイカスト射出の実施
溶湯をダイカストマシンで金型に射出し、製品を成形する工程では、射出速度・射出圧力・保持時間の設定が互いに連動しており、どれか一つを大きく動かすと寸法精度と巣の発生の両方に影響が及ぶため、単独の数値調整ではなく充填から凝固までの流れとして捉える視点が欠かせない。
射出速度の設定
射出速度は、溶湯が金型内を流れる速さだ。速度が遅いと、溶湯が途中で固まり湯回り不良が出る。速度が速すぎると、溶湯がガス抜き穴から逃げる前に金型内の空気を巻き込み、ガス巣が発生する。射出速度は製品の肉厚・形状・材質に応じて調整し、試作ショットで巣の発生を確認する。
射出圧力の設定
射出圧力は、溶湯を金型に押し込む力だ。圧力が低いと、薄肉部や端部まで溶湯が充填されない。圧力が高すぎると、分割面から溶湯が漏れてバリが発生する。射出圧力は製品の投影面積と金型の密閉度で決まり、試作ショットで製品の充填状態とバリの有無を確認しながら微調整する。
保持時間の設定
保持時間は、射出後に圧力を維持する時間だ。保持時間が短いと、凝固時の収縮で引け巣が発生する。保持時間が長すぎると、金型内で製品が過冷却され、型開き時に割れが入る。保持時間は製品の肉厚と凝固速度で決まり、厚肉部が完全に固まるまで圧力を保持してから型を開く。
型開きと製品の取り出し
凝固後に金型を開き、イジェクタピンで製品を押し出す。製品が金型に焼き付いている場合は、離型剤の塗布量を増やすか、金型温度を下げる。製品を取り出した後、ランナーとゲート(湯口の痕)を切断して製品を仕上げる。
Step 5|離型剤の塗布と金型の冷却
次のショットに備えて金型内面に離型剤を塗布し、同時に金型温度を調整するが、離型剤の塗布量と金型温度のバランスが崩れると、離型性だけでなく製品の表面品質や寸法の安定にも影響が及ぶため、片方だけを優先した調整では条件がすぐに振れやすい。
離型剤の塗布
離型剤は金型と製品の焼付きを防ぐ水溶性または油性の剤だ。噴霧装置で金型内面に均一に塗布する。塗布量が少ないと製品が金型に張り付き、多すぎると製品表面に離型剤の痕が残る。離型剤の種類と塗布量は、材質と金型温度に応じて調整する。
金型の冷却
金型温度が上昇すると、溶湯との反応が進み金型表面が荒れる。金型内部に冷却水路を設け、冷却水を循環させて金型温度を一定に保つ。冷却水路は厚肉部の近くに配置し、凝固速度を均一にする。金型温度は接触式温度計で測定し、設定範囲に保つ。
よくある失敗と対処法
アルミダイカストで頻発する失敗と、その対処法を示すが、同じ不良名であっても原因が一つに限られるとは限らず、溶湯温度・金型温度・射出条件・金型構造のどこに偏りがあるかを切り分けて見なければ、対処後に別の不良へ置き換わることがある。
湯回り不良|薄肉部や端部まで溶湯が回らない
湯回り不良は、溶湯温度が低い、射出速度が遅い、金型温度が低いのいずれかで起きる。溶湯温度と金型温度を上げ、射出速度を速くする。それでも改善しない場合は、湯口とランナーの断面積を大きくするか、ガス抜き穴を追加して金型内の空気を逃がしやすくする。
ガス巣|製品内部に空洞が残る
ガス巣は、金型内の空気が溶湯に巻き込まれて発生する。ガス抜き穴の位置と深さを見直し、溶湯が最後に到達する位置に穴を追加する。射出速度が速すぎる場合は、速度を下げて溶湯の流れを穏やかにする。脱ガス処理が不十分な場合は、処理時間を延ばして溶湯中の水素ガスを減らす。
引け巣|厚肉部に凹みや空洞が残る
引け巣は、凝固時の収縮で厚肉部が最後に固まるときに発生する。保持時間を延ばして厚肉部が完全に固まるまで圧力を保持する。それでも改善しない場合は、厚肉部に冷却ピンを追加して凝固速度を速くするか、湯口を厚肉部の近くに移動して凝固順序を変える。
バリ|分割面に薄い金属の膜が残る
バリは、射出圧力が高すぎる、分割面の密着が不十分、金型の摩耗のいずれかで起きる。射出圧力を下げ、金型の取り付け位置を調整して分割面の段差をなくす。金型が摩耗している場合は、分割面を研磨するか金型を交換する。
焼付き|製品が金型から外れない
焼付きは、離型剤の塗布量が少ない、溶湯温度が高すぎる、抜き勾配が不足しているのいずれかで起きる。離型剤の塗布量を増やし、溶湯温度を下げる。それでも改善しない場合は、抜き勾配を大きくするか、イジェクタピンの数を増やして押し出す力を分散させる。
安全上の注意点
アルミダイカスト作業では、高温の溶湯と高圧の射出機構を扱うため、設備条件が整っていても取り扱いを誤れば重大な災害につながり、しかも発生時の被害が大きくなりやすいことを前提に安全措置を講じる必要があり、作業手順と設備保全を切り離して考えることはできない。
溶湯の取り扱い
溶湯は高温で、皮膚に触れると重度の火傷を負う。取鍋で溶湯を移す際は、耐熱手袋と保護メガネを着用し、溶湯が飛散しないようゆっくり移動する。取鍋やダイカストマシンの周囲に水分があると、溶湯と接触して水蒸気爆発を起こすため、床や設備を乾燥状態に保つ。
射出機構の安全装置
ダイカストマシンの型締め機構と射出機構は、高圧で作動する。作業者が金型内に手を入れた状態で機械が作動すると、挟まれ事故につながる。型締め時には両手操作式の起動スイッチを使い、金型内に手が入らないことを確認してから型を閉じる。射出時には金型周囲に安全柵を設け、作業者が近づかないようにする。
換気と防塵
アルミ合金の溶解時には、金属ヒュームが発生する。作業場所には局所排気装置を設置し、ヒュームを屋外に排出する。長時間作業する場合は、防塵マスクを着用して吸入を防ぐ。離型剤の噴霧時にも、微粒子を吸い込まないよう換気を確保する。
次にやるべきこと|製品の後処理と検査
アルミダイカストで成形した製品は、ゲート切断・バリ取り・機械加工・表面処理の後処理を経て、寸法検査と外観検査で品質を確かめるが、成形条件の良否は後処理のしやすさや検査での不良の出方にも反映されるため、各工程を別物として扱わない見方が求められる。
ゲート切断とバリ取り
製品に残ったゲート(湯口の痕)をノコギリまたはカッターで切断し、バリをヤスリまたはグラインダーで削り取る。ゲート切断面は製品の一部として扱われるため、切断位置と仕上げ精度を図面で確認する。バリは分割面や端部に発生しやすく、目視と触感で残存を確かめる。
機械加工
製品に穴あけ・ねじ切り・平面加工が必要な場合は、ダイカスト後に機械加工を行う。ダイカストは寸法精度が高いが、ねじ山や高精度な穴はダイカストでは成形できない。機械加工の基準面と加工代は、金型設計の段階で図面に織り込む。
表面処理
アルミ合金は大気中で酸化皮膜を形成するが、耐食性を高める場合は陽極酸化処理(アルマイト)または化成処理を施す。表面処理は製品の用途と環境に応じて選択する。処理後の膜厚と密着性は、顕微鏡または膜厚計で測定する。
寸法検査と外観検査
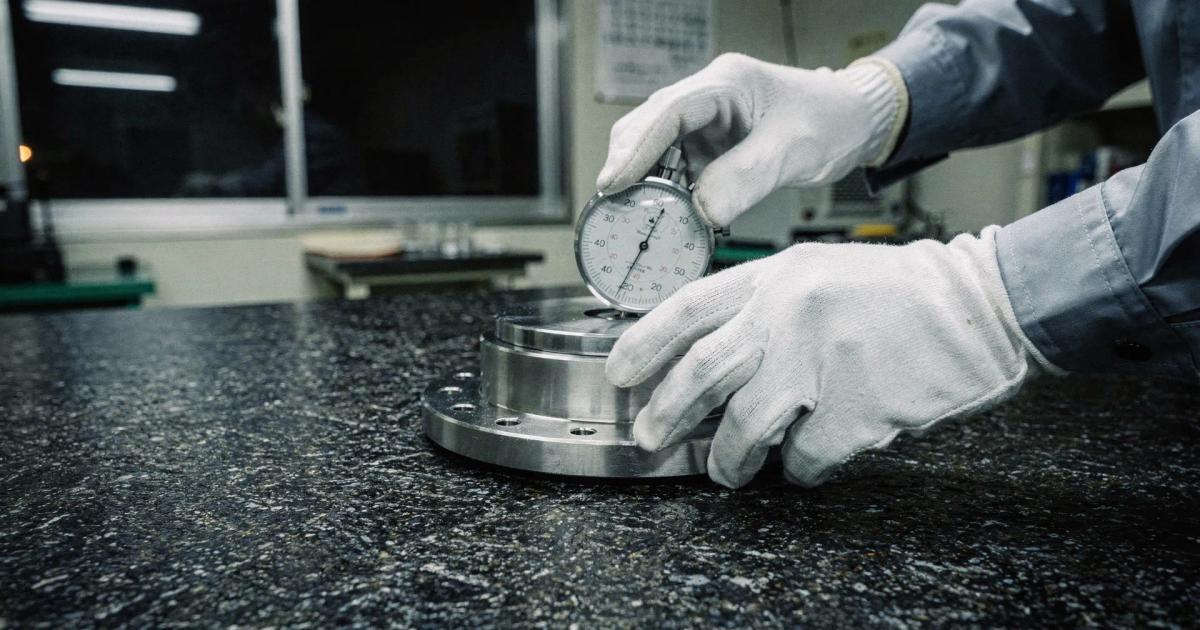
製品の寸法をノギスまたは三次元測定機で測定し、図面の公差内に収まることを確認する。鋳造品の寸法公差はJIS B 0403に規定されており、普通鋳放し精度(CT10〜CT16)が一般的だ。外観検査では、巣・割れ・バリ・焼付きの痕を目視で確認し、不良品を除外する。巣は表面に露出していなくても、X線または超音波で内部を検査する場合がある。
製品の凝固順序と巣の発生位置に傾向がある場合は、金型の湯口・ランナー・冷却水路の配置を見直す必要があり、ダイカストは量産に向く工法である一方、初期の試作ショットで条件を詰めておかないと量産時に不良率が上昇するため、試作段階で射出速度・射出圧力・保持時間を記録し、量産時の条件として標準化するのが現場の基本となっている。