溶接ピットは母材中の水分・油脂・錆が主な原因で発生し、シールドガス不良や高速運棒が発生を助長する。表面清浄と入熱制御を組み合わせないと連鎖的に欠陥が生まれる。
溶接後のビードに穴が空く理由を「ガス流量だけ」で片付けると失敗する
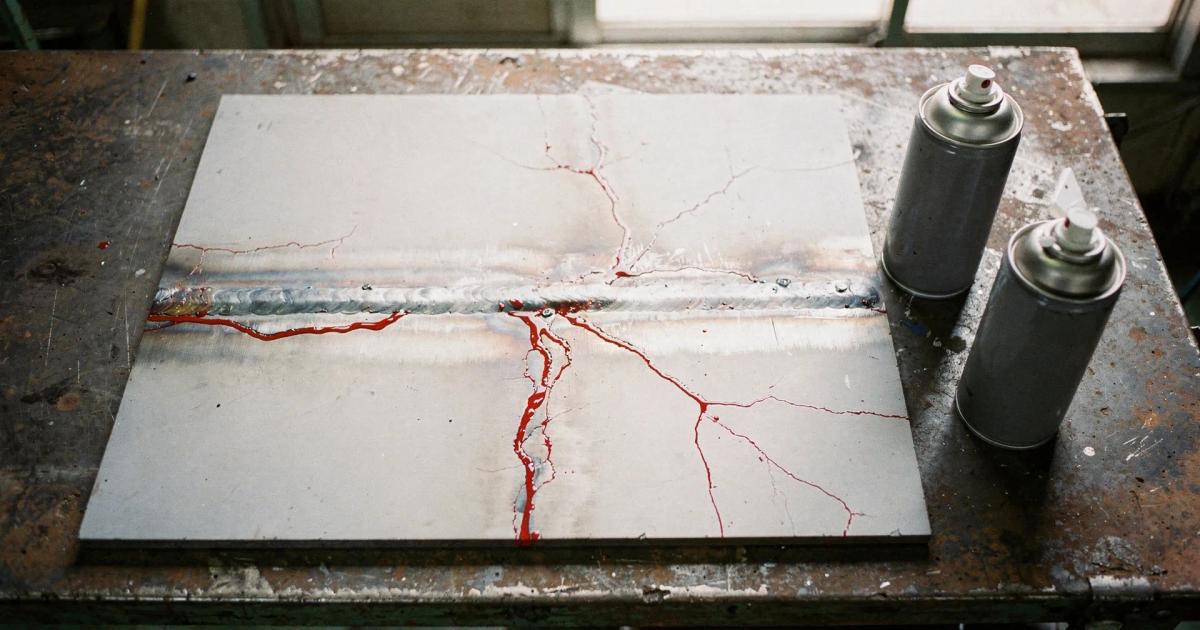
溶接ピットで最初に詰まるのは、原因の切り分けである。ビード表面に小さな穴(ピット)が散在していると、多くの作業者は「シールドガスの流量不足」を疑うが、流量を上げても症状が消えないことがあり、その結果として電流を下げたり運棒速度を落としたりと、関連の薄い条件まで順に触ってしまう回り道に入る例は珍しくない。
結論から言えば、ピットは単一要因で発生しない。母材表面の汚染物質(油脂・水分・錆)が溶融池に巻き込まれてガスを放出し、凝固前に脱出しきれないまま固まることで穴が残るのであり、シールドガスの流量や電流設定は発生を助長する副次的要因にとどまるため、表面清浄を怠ったまま溶接条件だけを調整しても根本的な解決には至りにくい。
ピットは外観検査で不合格になるだけでなく、継手強度の低下や腐食の起点にもなる。JIS Z 3104(アーク溶接継手の外観試験方法及び判定基準)では、ピットの個数・径・深さに基準が設けられており、基準を超えると手直しまたは再溶接が必要となるため、現場での手戻りコストと工期遅延を抑えるには、発生メカニズムと予防管理の手順を切り離さずに理解しておく必要がある。
ピット発生のメカニズムと現場で見落とされる3つの汚染源
溶接ピットは、溶融池内部でガスが発生し、凝固速度よりも脱出速度が遅いときに形成される。ガスの発生源は主に以下の3つに分類される。
母材表面の水分と吸湿性汚染物質
母材表面に付着した水分は、アークの高温で瞬時に水蒸気となり溶融池に巻き込まれる。鋼材の表面に結露や錆がある状態で溶接すると、水分だけでなく酸化鉄が還元される際に水素ガスも発生し、水素は溶融金属中に溶け込みやすいうえ凝固時に析出するため、微細なピットを形成しやすい。
現場で見落とされやすいのは、表面が乾いて見えても母材の開先面や裏面に湿気が残っているケースであり、特に冬場の屋外作業や朝方の結露が発生しやすい環境では、目視で水滴が見えなくても母材温度が露点以下なら吸湿が進み、開先加工後に長時間放置した母材で溶接直前の再清掃を省くと、条件調整だけでは止まらないピットが続発しやすい。
油脂と有機物の熱分解ガス
切削油・防錆油・塗料・マーカーインクなどの有機物は、アーク熱で熱分解して炭化水素ガスや一酸化炭素を発生させる。これらのガスは溶融金属に溶け込みにくく、凝固前に脱出しようとして表面にピットを残す。
教科書では「溶接前に脱脂する」と整理されるが、現場では部分的な拭き取りで済ませることも多く、開先面を清掃していても開先底(ルート面)や裏当て材の接触面に油が残っていると、溶け込み深さが深い溶接法(MAG溶接やTIG溶接)では裏面からガスが巻き込まれてピットが発生しやすく、特に自動車部品や機械加工後の鋼材ではその傾向が見て取れる。
母材内部に含まれる介在物と合金元素
鋼材自体に含まれる硫黄や燐などの不純物は、溶融時にガスを発生させる。また、溶接ワイヤや母材に含まれる脱酸剤(シリコンやマンガン)が酸素と反応して二酸化炭素や一酸化炭素を生成し、凝固時にピットを形成することもある。
この種のピットは母材の品質に依存するため、作業者が直接制御できる範囲は限られる。とはいえ、同じ材質でも溶接入熱が過大になると介在物の浮上が追いつかず、ピット発生率が上がる傾向があり、薄板の高速溶接や開先角度が狭い継手での多層盛りでは凝固速度が速く、介在物が溶融池表面に到達する前に固まりやすいため、表面清掃が十分でも欠陥が残ることがある。
シールドガス管理の3大ミスとノズル汚損の見落とし
シールドガスは溶融池を大気から保護する役割を担うが、流量や純度の管理不良がピット発生を助長する。現場で頻発するシールドガス関連の失敗は以下の3つに集約される。
流量不足と過剰流量の両立しない要求
シールドガスの流量が不足すると、大気中の酸素や窒素が溶融池に侵入してピットや気孔が発生する。一方、流量を上げすぎると乱流が発生し、かえって大気を巻き込む逆効果を招くため、溶接姿勢や開先形状に応じた適正流量の範囲は狭く、条件ごとの調整が必要となっている。
現場では「流量を上げれば保護性能が上がる」という誤解が根強いが、実際にはノズル径と母材までの距離(ノズル高さ)が変われば最適流量も変わり、ノズル高さが高すぎるとガスが拡散して保護範囲が広がらず、流量を増やしても効果は限定的である一方、ノズルを母材に近づけすぎるとスパッタがノズル内部に付着して流れが乱れ、局所的な保護不良を招く。
ガス純度の劣化と配管の汚染
MAG溶接で使用する二酸化炭素ガスや混合ガス(Ar+CO₂)は、ボンベからホースを経てトーチに供給される。ホース内部に水分や油が残っていると、ガス中に混入して溶融池を汚染する。特に複数の作業者が共用する設備では、ホースの接続部やレギュレーターの清掃が不十分なまま使い回されるケースがある。
ボンベ自体の純度も確認対象であり、二酸化炭素ガスは吸湿性があるうえ、ボンベ内に水分が混入していると供給系全体を通じて影響が残る。さらに、ボンベの残量が少なくなると底に溜まった水分が一緒に排出されてガス純度が低下し、条件設定を変えていないにもかかわらず終盤だけピットが増えるという現象につながることがある。
ノズルとチップの汚損による流路閉塞
溶接トーチのノズル内部には、スパッタが付着して徐々に流路が狭くなる。流路が塞がると、ガス流量計の指示値が正常でも実際にはガスが十分に供給されず、保護不良によるピットが発生する。ノズル清掃を怠ると、スパッタの堆積が進んで突然ガスが遮断され、大規模な気孔欠陥につながることもある。
ノズルの清掃頻度は溶接条件と姿勢に依存し、短絡移行の低電流溶接ではスパッタが多く、横向きや立向き溶接では溶融金属がノズル方向に飛散しやすいため、下向き溶接よりも清掃間隔を短くする必要があり、作業者は1日の作業開始時と終了時にノズルを点検し、スパッタが目立つ場合は専用スプレーまたはブラシで除去する運用を組み込むべきである。
母材清掃の手順と脱脂・除錆の実施基準
ピット防止の最優先事項は、溶接前の母材清掃である。清掃の手順は、汚染の種類と母材の形状に応じて段階的に実施する。
第一段階:粗清掃と目視確認
溶接線およびその周辺(母材端部から左右20mm程度)の範囲を、ワイヤブラシまたはディスクグラインダーで研削する。錆・スケール・塗料・マーキングを完全に除去し、金属光沢が見える状態にする。開先加工後の母材は、切断面に酸化スケールやバリが残っているため、開先面と開先底(ルート面)を重点的に清掃する。
目視で水滴や結露が確認できる場合は、乾いた布で拭き取った後、ヒートガンまたはトーチの予熱で母材を加温して水分を蒸発させる必要があり、予熱温度は母材の厚みと材質に応じて設定するが、溶接施工要領書(WPS)に予熱温度の指定がない場合でも、母材表面が手で触れて温かい程度(40〜50℃程度)に保つと吸湿の再発を抑えやすい。
第二段階:脱脂処理
粗清掃後も、母材表面には目に見えない油脂が残っている。脱脂には有機溶剤(アセトン・メチルエチルケトン等)を含ませた布で溶接線を拭き取る方法が一般的であり、溶剤を使用する場合は、労働安全衛生法の有機溶剤中毒予防規則に基づいて換気と保護具の着用が義務づけられる。
現場では、溶剤の使用を避けて市販の脱脂剤スプレーを使うケースもある。スプレー式の場合、吹き付け後に布で拭き取ることで油脂を除去できるが、スプレー成分自体が母材に残ると新たな汚染源になるため、脱脂剤の成分表を確認し、揮発性が高く残留物が少ない製品を選定しなければ、清掃したつもりでも別の原因を持ち込む結果になりかねない。
第三段階:再汚染の防止
清掃後の母材は、溶接開始までの間に再び汚染される可能性がある。作業手袋に付着した油や、工場内の粉塵が母材に付着することもある。清掃から溶接開始までの時間が長い場合は、母材表面をポリエチレンシートで覆うか、清掃直後に溶接を開始する工程管理が必要だ。
多層盛り溶接では、前層のビード表面に酸化スケール(スラグ)が形成されるため、次層を溶接する前にワイヤブラシまたはチッピングハンマーでスラグを完全に除去しないと層間にピットが発生しやすく、しかもスラグの除去不良は外観検査では発見しにくいため、非破壊検査(放射線透過試験や超音波探傷試験)で初めて検出されることもある。
溶接条件の調整でピット発生率を下げる3つの制御点
母材清掃を徹底してもピットが残る場合は、溶接条件の見直しが必要になる。ピット発生率を下げる制御点は、入熱量・溶融池の滞留時間・溶接姿勢の3つに集約される。
入熱量の最適化と凝固速度の制御
入熱量が過大になると、溶融池の温度が上がって流動性が増し、介在物や汚染物質が浮上しやすくなる一方で、凝固速度が遅くなってガスが脱出する時間が確保される。逆に入熱が不足すると、溶融池が浅く凝固が速いため、ガスが脱出しきれずピットが残る。
電流と電圧、ワイヤ送給速度、溶接速度は母材の厚み・姿勢・ワイヤ径に応じて調整する必要があり、薄板の高速溶接では入熱を抑える要求が強い一方、抑えすぎると溶融池の滞留時間が不足してピットが増えるため、この場合は単純に電流を下げるのではなく、溶接速度を落としてガスの脱出時間を確保するという見方が欠かせない。
運棒速度とウィービングの制御
溶接速度が速すぎると、溶融池の凝固が追いつかずピットが残りやすい。特に立向き溶接や横向き溶接では、溶融池が重力で下方に流れるため、運棒速度を下向き溶接よりも遅くする必要がある。
ウィービング(トーチを左右に振る動作)を加えると、溶融池の幅が広がり滞留時間が延びるが、ウィービング幅が広すぎるとシールドガスの保護範囲から外れて外気が侵入し、かえってピットが発生するため、ウィービング幅はビード幅の1.5倍以内に抑え、トーチの移動速度を一定に保つ管理を同時に行わなければ、改善策が別の欠陥要因に変わる。
溶接姿勢ごとの対策
下向き溶接では、溶融池が平坦で介在物が浮上しやすい。運棒速度を適正に保てば、ピット発生率は低い。横向き溶接では、溶融池が横方向に広がりやすく、シールドガスの保護範囲が片側に偏る。ノズルの角度を調整し、溶融池全体が保護されるよう確認する。
立向き溶接では、溶融池が下方に流れるため、ウィービングで溶融池を持ち上げながら凝固を待つ操作が必要となり、運棒速度が速いと溶融池が垂れ下がってピットだけでなくアンダーカットも発生しやすい。さらに上向き溶接では重力に逆らって溶融池を保持する必要があるため、入熱を抑えて溶融池を小さく保つという判断が欠かせない。
必要な道具と前提条件
ピット防止のための清掃と溶接条件管理には、以下の道具と環境条件が必要になる。
清掃用具
- ワイヤブラシ(ステンレス製または真鍮製、母材材質に応じて選定)
- ディスクグラインダーと研削砥石(36〜60番手)
- 脱脂剤(アセトン、メチルエチルケトン、市販の脱脂スプレー)
- 清浄な布(綿製またはマイクロファイバー)
- チッピングハンマー(多層盛り溶接時のスラグ除去用)
溶接機材と測定器
- 溶接機(MAG・MIG・TIG溶接機)
- シールドガスボンベとレギュレーター(流量計付き)
- トーチとノズル(清掃済みで流路が確保されたもの)
- ノズル清掃用スプレーまたはブラシ
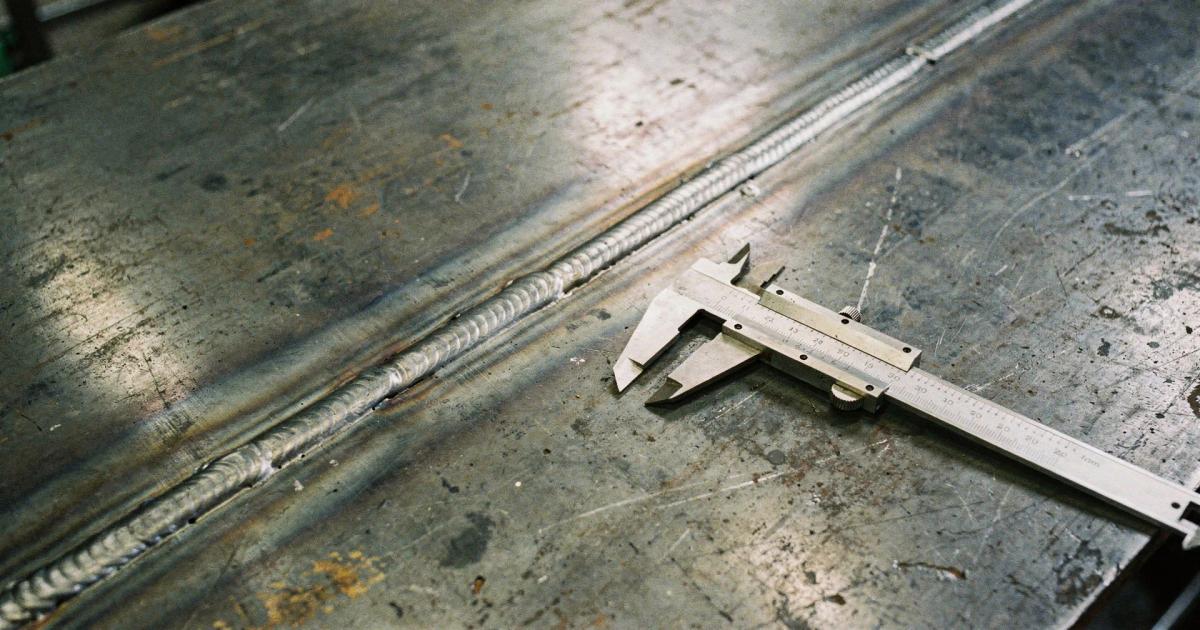
- 溶接ゲージ(ビード幅・余盛高さの測定用)
環境条件と作業手順の前提
溶接作業は、労働安全衛生法に基づくアーク溶接特別教育またはガス溶接技能講習を修了した作業者が実施する。溶接ヒュームの発生に対しては、特定化学物質障害予防規則(特化則)に基づき、局所排気装置または全体換気装置の設置と、防じんマスク(区分RS2以上)の着用が義務づけられる。
母材の材質・板厚・継手形状に応じた溶接施工要領書(WPS)が整備されていることが前提となり、WPSには溶接法・電流電圧範囲・予熱温度・後熱処理の有無が記載されているだけでなく、ピット防止のための清掃手順や検査基準も含まれるため、WPSが未整備の場合はJIS Z 3400シリーズ(溶接施工方法の確認試験)に基づいて施工条件を事前に確認する必要がある。
現場で応用するコツと判断基準
ピット防止の手順を現場に適用する際には、母材の状態と溶接環境に応じた優先順位の判断が必要になる。以下に、実務で頻出する状況ごとの対応策を示す。
屋外作業と湿度管理
屋外での溶接作業では、気温と湿度の変動によって母材表面の吸湿が進む。朝方や雨天後は、母材表面に結露が発生しやすく、目視で確認できない水分が残る。この場合、溶接開始前にヒートガンまたはトーチで母材を加温し、表面温度を露点以上に保つことが最優先になる。
気温が低い冬場は、母材と溶接機材を屋内で保管し、溶接直前に搬出する工程管理が有効であり、母材を屋外に長時間放置すると開先面だけでなく裏面にも結露が発生し、裏波溶接や片面溶接ではピットが多発しやすくなるため、作業者は溶接直前の清掃だけでなく、保管から搬出までを含めた流れ全体を管理対象として捉える必要がある。
再生材と材質不明鋼材の対応
スクラップ材や中古鋼材を溶接する場合、母材内部の介在物や表面の汚染状態が不明なケースがある。この場合、清掃を通常より念入りに行い、試験溶接で品質を確認してから本溶接に入る手順が必要だ。試験溶接のビードを外観検査し、ピットの個数と径を記録する。ピットが多発する場合は、母材自体の品質に問題がある可能性を疑い、材質証明書の確認または材料分析を実施する。
多層盛り溶接と層間清掃の徹底
厚板の突合せ溶接や肉盛り溶接では、複数層を重ねて溶接する。各層の溶接後には必ずスラグを除去し、次層の溶接前に層間を清掃する。スラグ除去を怠ると、次層の溶融池にスラグが巻き込まれて層間ピットが発生する。層間ピットは外観からは見えず、非破壊検査で初めて検出されるため、手直しコストが大きい。
チッピングハンマーでスラグを剥離した後、ワイヤブラシで細かいスラグ残りを除去する。スラグが硬くて剥離しにくい場合は、溶接条件(特に電圧)が高すぎる可能性があり、電圧を下げるとスラグの生成量が減って剥離性も向上するため、層間清掃だけを独立した作業として扱うのではなく、条件見直しと一体で判断する必要がある。
トーチ角度とノズル高さの微調整
シールドガスの保護性能は、トーチの角度とノズル高さで変わる。ノズルを母材に近づけすぎるとスパッタが付着し、離しすぎるとガスが拡散して保護範囲が狭くなる。ノズル高さは母材から10〜15mm程度を目安とし、溶接姿勢に応じて調整する。
横向き溶接では、ノズルを溶接線に対して垂直に保つことが難しく、トーチを傾けると片側のシールドガスが不足してピットが偏るため、この場合はノズル角度を微調整し、溶融池全体がガスで覆われる位置を探す必要があり、溶接中にビード表面の色を観察して黒ずみや酸化色が出る箇所があれば、その方向のガス保護不足を疑うべきである。
ピット発生時の判断基準
溶接後のビードにピットが散在している場合、まず発生箇所のパターンを確認する。ビード全体に均一にピットが分布している場合は、母材の汚染またはシールドガス不良が原因だ。ビードの特定箇所(始端・終端・ウィービングの折り返し点)にピットが集中している場合は、運棒操作またはトーチ角度の問題が疑われる。
ピットが軽微で数が少ない場合は判定基準内に収まることもあるが、目立つ大きさのピットや深いピットが確認される場合は、継手強度に影響するおそれがあるため再溶接または補修が必要となり、補修溶接を行う前にはピット周辺をグラインダーで研削してV字の溝を作り、汚染物質を完全に除去してから再溶接しなければならない。
次に確認すべきポイントと継続的な品質向上
ピット防止の手順を実践した後は、以下の項目を定期的に確認し、継続的な品質向上につなげる。
溶接施工要領書の見直し
ピットが頻発する継手形状や母材がある場合は、溶接施工要領書(WPS)に清掃手順と検査基準を追記する。特に、開先底の清掃やスラグ除去の手順を明文化し、作業者間で共有することで、個人のスキル差による品質のばらつきを減らせる。
シールドガス設備の定期点検
ボンベ・レギュレーター・ホース・トーチの接続部を定期的に点検し、ガス漏れや汚染の有無を確認する。ホース内部に水分や油が溜まっている場合は、ホースを交換するか、圧縮空気で内部を清掃する。ボンベの残量管理を徹底し、残量が一定以下になる前に交換する運用ルールを設ける。
作業者の技能評価と教育訓練
JIS Z 3801(溶接技能者の資格及びその認証)またはWES 8103(溶接技能者評価試験)に基づく技能認証を活用し、作業者のスキルレベルを定期的に評価する。ピット発生率が高い作業者には、母材清掃と運棒操作の再教育を実施する。技能試験の合格者であっても、実務で使用する母材や溶接法が変われば、改めて訓練が必要になる。
非破壊検査との連携
外観検査では検出できない内部ピットや層間ピットは、放射線透過試験(RT)または超音波探傷試験(UT)で検出される。非破壊検査の結果をフィードバックし、どの工程・作業者・継手形状でピットが多発しているかを分析する。分析結果をもとに、清掃手順や溶接条件を見直すサイクルを回す必要がある。
ピットの発生原因は複合的であり、単一の対策では根本的な解決にならない。母材清掃・シールドガス管理・溶接条件の最適化を三位一体で扱い、各工程での確認を抜かさず積み上げることが継手品質の安定に直結するため、溶接工はビード表面に小さな穴が残る状態を軽視せず、発生メカニズムを踏まえた予防管理を継続して、手戻りコストと工期遅延の低減につなげるべきである。
この記事は「溶接の資格ガイド」の関連記事です。溶接に関する体系的な知識はこちらのガイドをご覧ください。